 Idioma

Contenido
Una máquina enrolladora de resortes CNC es la inversión más importante para un fabricante de resortes que desea seguir siendo competitivo. A diferencia de las máquinas bobinadoras mecánicas que dependen de levas e interruptores de límite, una máquina bobinadora de resortes CNC controla la alimentación del alambre, la posición del punto de bobinado, el movimiento de paso y la acción de corte a través de servoejes sincronizados. El resultado es una geometría de bobina repetible, cambios de configuración más rápidos y tasas de desperdicio mucho más bajas. Si su plan de producción incluye resortes de compresión, resortes de extensión o resortes de torsión con tolerancias superiores a 0,05 mm, entonces una máquina bobinadora CNC moderna no es opcional; es la línea de base. Esta guía explica cómo funcionan estas máquinas, qué significan realmente los números de eje, qué especificaciones debe comparar y cómo adaptar una máquina a sus condiciones reales de producción.
El principio de funcionamiento se divide en cinco etapas: enderezamiento del alambre, alimentación del alambre, bobinado, control de paso y corte. El alambre se extrae de un carrete o de una rejilla de alimentación de alambre motorizada, pasa a través de un conjunto de rodillos enderezadores que eliminan el yeso y la curvatura, y luego ingresa a los rodillos de alimentación. Los rodillos de alimentación empujan el alambre contra un punto de bobinado o alrededor de un mandril. A medida que avanza el alambre, el diámetro exterior del resorte está determinado por la posición del punto de enrollado. Una herramienta de paso servoaccionada se mueve perpendicularmente a la trayectoria del cable y crea el espacio entre bobinas adyacentes. Cuando se alcanza el número programado de bobinas, una cuchilla de corte separa el resorte del cable entrante y el sistema de control comienza inmediatamente el siguiente ciclo.
Lo que hace que la versión CNC sea fundamentalmente diferente de una máquina mecánica es que cada parámetro de conformado es un valor numérico programable. En una bobinadora mecánica, se cambia el diámetro exterior aflojando manualmente una contratuerca y moviendo una leva. En una máquina CNC, ingresa el diámetro exterior en la pantalla de control y el eje del servo se posiciona automáticamente. Según los datos de producción publicados en la industria de maquinaria de resortes, este cambio reduce el tiempo de preparación de un resorte de compresión típico de aproximadamente 40 a 60 minutos en una máquina mecánica a aproximadamente 5 a 10 minutos en un modelo CNC bien programado. La siguiente tabla compara los dos tipos de máquinas según los factores que más importan en el taller.
| Artículo de comparación | Máquina enrolladora mecánica | Máquina enrolladora de resortes CNC |
|---|---|---|
| Tiempo de configuración por tipo de resorte | 30 a 60 minutos | 5 a 10 minutos |
| Repetibilidad dimensional | Depende de la habilidad del operador | Consistente entre 0,01 y 0,03 mm |
| Cambios de herramientas | Múltiples cámaras y paradas físicas. | Cambio de programa más algunas posiciones de herramientas. |
| Capacidad para producir formas complejas. | Muy limitado | Conformado multieje de ganchos, pigtails y curvas |
| Registro de datos y seguimiento de calidad. | No disponible | Integrado en el sistema de control. |
El número de ejes en una máquina enrolladora de resortes CNC determina cuántos movimientos independientes se pueden realizar simultáneamente. un máquina de 3 ejes normalmente controla la alimentación del alambre, el punto de bobinado o la leva principal y el paso. Esta configuración cubre la mayoría de los resortes de compresión y extensión estándar. un máquina de 5 ejes agrega ejes de herramientas que permiten operaciones de conformado más complejas, como doblar extremos de pigtail, producir secciones de paso variable y formar patas de resorte de torsión de tolerancia estrecha. un Máquina de 6 o 7 ejes , como la clase TK-760, proporciona aún más libertad de formado y puede manejar diámetros de alambre en el extremo más pesado de la escala.
Las máquinas de eje superior también son importantes cuando se producen diferentes familias de resortes en la misma máquina. Por ejemplo, un fabricante que fabrica resortes de suspensión para automóviles y resortes de extensión de precisión pequeños necesita ejes adicionales para manejar diferentes configuraciones de herramientas sin reconstruir físicamente el área de conformado. La regla práctica es simple: no compre más ejes de los que requiere su combinación de productos, porque cada eje adicional agrega costo y complejidad de programación. Sin embargo, si tiene un taller que ejecuta una amplia variedad de pedidos, una máquina de 5 ejes o más evita el cuello de botella de los frecuentes cambios de herramientas.
 Máquina enrolladora de resortes CNC de 3 ejes TK-320B para alambre de 3,0 mm Esta máquina de 3 ejes cubre la popular gama de cables de 0,5 a 3,0 mm con control de paso independiente, interfaz de dos idiomas y fabricación manual de muestras, adecuada para producción de capacidad media sin gastar demasiado en ejes adicionales. Ver producto →
Los compradores suelen centrarse en el precio y la marca, pero los verdaderos criterios de selección son técnicos. Las cinco especificaciones que determinan si una máquina se adapta a su producción son el rango de diámetro del alambre, el diámetro exterior máximo del resorte, la velocidad de alimentación, la cantidad de ejes y la capacidad del sistema de control. El rango de diámetro del alambre es el primer filtro: una máquina diseñada para alambre de 0,5 a 3,0 mm no puede producir de manera económica un resorte de alambre de 6 mm. Los números de modelo en las líneas de la mayoría de los fabricantes dan una indicación rápida de la capacidad. Un modelo TK-320, por ejemplo, está construido alrededor de la clase de cable de 3,0 mm, mientras que un modelo TK-760 apunta a cables más pesados en el rango de 6,0 a 7,0 mm.
| Especificación | Rango típico | Por qué es importante |
|---|---|---|
| Diámetro del alambre | 0,3 mm hasta 6,0 mm o más | Determina qué tamaños de resortes puede producir |
| Diámetro exterior máximo del resorte | 10 mm a 80 mm según modelo | Limita el espacio físico de formado dentro de la máquina. |
| Velocidad de alimentación | 30 a 120 m/min | Afecta directamente el tiempo del ciclo y la producción por turno. |
| Número de ejes | 3 a 12 ejes | Define la libertad y flexibilidad de la formación geométrica. |
| Tipo de sistema de control | PC industrial con servocontroladores | Afecta la facilidad de programación, la memoria y la capacidad de diagnóstico. |
No pase por alto el sistema de control. Una máquina con alta precisión mecánica pero con una interfaz de control mal diseñada le costará horas de programación. Busque un sistema de control que admita la entrada gráfica de parámetros de resorte, monitoreo en tiempo real de cada servoeje, almacenamiento de muchas recetas de programas y transferencia de datos de red o USB estándar. Estas características reducen directamente el tiempo de cambio y hacen que sea realista que un operador supervise de cuatro a seis máquinas.
 Máquina enrolladora de resortes CNC de 3 ejes TK-335 con fácil control Ofreciendo la misma configuración de 3 ejes que el TK-320B pero diseñado para una programación eficiente, este modelo admite cambios rápidos a través de entrada de parámetros gráficos y supervisión de múltiples máquinas, ideal para talleres que necesitan una operación simplificada. Ver producto →
Una máquina enrolladora de resortes CNC no funciona sola. El sistema de alimentación de alambre es el corazón de la coherencia. Si el hilo de alimentación se desliza o vibra, el paso del resorte y el diámetro exterior fluctúan incluso en una máquina perfectamente ajustada. Los fabricantes serios suministran rodillos de alimentación reforzados, un enderezador de alambre y, opcionalmente, una rejilla de alimentación de alambre eléctrica que introduce activamente el alambre en la máquina bajo baja tensión. Una rejilla de alimentación de alambre como la del tipo SLB-2800 mejora la estabilidad, especialmente cuando se utilizan bobinas de alambre pesadas, porque evita que el alambre se enrede y reduce la carga sobre los rodillos de alimentación principales.
La calidad del corte es la segunda fuente más común de defectos. Un dispositivo de corte servo proporciona un corte más limpio y una mejor calidad del extremo del resorte que una leva de corte mecánica, porque la velocidad y el tiempo de corte son programables. Para resortes que requieren extremos cerrados y rectificados, la salida del bobinador debe introducirse suavemente en una amoladora de resortes; para resortes de extensión con ganchos, necesita las herramientas de formación y una capacidad de doblado de alambre que viene con una configuración de 5 ejes o superior. Primero planifique la línea de proceso completa y luego elija la máquina bobinadora que coincida con ella.
La precisión suele expresarse de dos formas: resolución de posicionamiento y repetibilidad. La resolución de posicionamiento se refiere al movimiento mínimo programable de cada servoeje, a menudo 0,01 mm o mejor en las máquinas modernas chinas y europeas. La repetibilidad se refiere a la consistencia con la que la máquina regresa a la misma posición durante muchos ciclos. Para la producción de resortes, la repetibilidad es el número más importante porque las especificaciones del resorte, como la longitud libre y el diámetro exterior, se producen directamente mediante las posiciones de los ejes. Una máquina enrolladora de resortes CNC en buen estado puede mantener una longitud libre de resorte dentro de 0,1 mm y un diámetro exterior dentro de 0,03 mm en una producción estable.
La implicación práctica es que debe definir sus requisitos de tolerancia antes de solicitar una cotización. Si sus resortes son para asientos de automóviles o dispositivos médicos, la clase de tolerancia es más estricta y la máquina necesita un marco más rígido, mejores rieles guía y servomotores de mayor calidad. Si sus resortes son para hardware general, entonces una máquina estándar de 3 ejes probablemente sea suficiente. Pedir a varios proveedores que confirmen que su máquina puede mantener la tolerancia requerida en un resorte de prueba es la mejor manera de eliminar el riesgo, y cualquier fabricante confiable aceptará un pedido de prueba de muestra.
El argumento comercial para reemplazar una bobinadora mecánica antigua por una máquina bobinadora de resortes CNC generalmente se basa en tres números: tiempo de ciclo, tasa de desperdicio y costo de mano de obra. Una máquina CNC puede funcionar a mayor velocidad de avance porque el servocontrol mantiene estable el movimiento del alambre, especialmente cuando se forman pequeños resortes de compresión. Los tiempos de ciclo típicos se reducen entre un 15 y un 30 por ciento en comparación con una máquina mecánica con el mismo diseño de resorte, y prácticamente se eliminan los desechos debidos a la desviación de dimensiones.
Los ahorros en mano de obra provienen del funcionamiento de varias máquinas y del cambio rápido. Un gerente de producción que maneja cuatro máquinas mecánicas necesita un operador por máquina durante la mayor parte del turno. Un mismo operador puede gestionar cinco o seis máquinas CNC, porque los cambios de programación se realizan en el panel de control y el seguimiento rara vez es continuo. Agregue la reducción en el costo de las herramientas, ya que las máquinas CNC necesitan menos levas físicas y el período de recuperación suele ser de entre 18 y 30 meses para una fábrica de resortes pequeña o mediana. Una comparación detallada en el taller de la productividad de las máquinas aparece en nuestra evaluación operativa del CNC versus los métodos tradicionales de producción de resortes en el página de noticias de la empresa , que documenta ejemplos de producción reales.
Las máquinas enrolladoras de resortes CNC son confiables, pero su precisión depende de algunas disciplinas de mantenimiento. Los puntos de control críticos son los rodillos de alimentación, los rieles guía, el sistema de lubricación, los servomotores y el gabinete eléctrico. Los rodillos de alimentación se desgastan con el tiempo y deben inspeccionarse cada mes para detectar zonas planas y desgaste de las ranuras. Los rieles guía necesitan una lubricación limpia para mantener la precisión del posicionamiento del eje. Se debe realizar una copia de seguridad del sistema de control periódicamente para que no se pierdan las recetas del programa y los parámetros de calibración.
Saltarse estos pasos no rompe la máquina inmediatamente, pero erosiona gradualmente la estabilidad dimensional. Los problemas de reparación de campo más comunes en bobinadores CNC, como paso inconsistente o diámetro exterior fluctuante, a menudo se deben a rodillos de alimentación desgastados o a un riel guía flojo en lugar del sistema de control electrónico. Por lo tanto, un buen mantenimiento es una inversión directa en la calidad del resultado.
Las máquinas enrolladoras de resortes CNC alimentan casi todos los productos de ingeniería que utilizan un resorte. Los tres mayores bloques de aplicaciones por volumen son componentes de automoción y movilidad, ingeniería eléctrica y dispositivos médicos. En el sector del automóvil, los resortes de suspensión, resortes de válvula, resortes de retorno de freno y resortes de asiento se producen en lotes muy grandes, lo que hace que la velocidad de cambio y la capacidad multieje de los bobinadores CNC sean especialmente valiosas. El segmento de aplicaciones de movilidad y automoción también exige una trazabilidad estricta, y las máquinas CNC pueden registrar los parámetros de producción por lote, lo que respalda la documentación de calidad. Las aplicaciones de ingeniería eléctrica requieren pequeños resortes de precisión para interruptores, conectores y relés, donde el diámetro del cable suele ser inferior a 1,0 mm y el corte limpio es esencial.
Los resortes para dispositivos médicos van aún más allá en precisión y, a menudo, exigen extremos sin rebabas y propiedades mecánicas exactas. En estas aplicaciones, una máquina de 5 ejes o 6/7 ejes proporciona el movimiento de herramienta necesario para producir ganchos finales complejos sin operaciones secundarias. Los sectores aeroespacial y de telecomunicaciones tienen requisitos similares pero con lotes más pequeños y materiales de alambre más exóticos. Para obtener una visión detallada de cómo la maquinaria de resortes sirve a las líneas de producción de vehículos, consulte nuestra descripción general de aplicaciones para industria de la movilidad y la automoción . Una máquina con mayor capacidad de alambre, como la bobinadora de 6/7 ejes TK-760, cubre la extensión de diámetro más amplia típica de los proveedores de equipos industriales.
 Máquina enrolladora de resortes CNC de 6/7 ejes TK-760 para alambre pesado Con 6 o 7 ejes que cubren alambre de 6,0 a 7,0 mm, esta máquina maneja ganchos de extremo complejos y varios tipos de corte, lo que la hace esencial para resortes médicos, aeroespaciales e industriales que requieren precisión y versatilidad. Ver producto →
Incluso con una buena máquina bobinadora de resortes CNC, pueden aparecer problemas de calidad cuando cambian las condiciones de la máquina, las herramientas o el cable. Resolverlos requiere un orden de verificación sistemático: primero verificar la calidad del cable, luego inspeccionar la configuración mecánica y finalmente revisar los parámetros del programa. La siguiente tabla enumera los problemas informados con más frecuencia y el enfoque correctivo estándar utilizado por los ingenieros de servicio.
| Defect | Causa más probable | Acción correctiva |
|---|---|---|
| Diámetro exterior demasiado grande o demasiado pequeño | Punto de enrollado desgastado o desalineado | Vuelva a instalar el punto de enrollado y confirme el diámetro en un resorte de prueba. |
| El tono varía a lo largo de la primavera. | Deslizamiento del rodillo de alimentación o desgaste de la herramienta de paso | Reemplace los rodillos de alimentación, verifique la superficie de contacto de la herramienta de paso |
| El cable se rompe con frecuencia | Ajuste incorrecto de la plancha o dureza del material | Reduzca la presión del enderezador y confirme la resistencia a la tracción del alambre. |
| El extremo cortado está doblado o roto | La cuchilla de corte está desafilada o el tiempo de corte es incorrecto | Afile o reemplace la hoja, ajuste la sincronización del eje de corte |
| Las primeras piezas después de la instalación están fuera de tolerancia. | Programa no optimizado para recuperación elástica de alambre | Ajustar los valores de compensación en el sistema de control. |
La principal diferencia es cómo se genera y controla el movimiento. Una máquina mecánica utiliza levas, engranajes e interruptores de límite, por lo que cambiar el diseño de un resorte significa cambiar las levas y los topes físicos. Una máquina CNC utiliza servomotores para cada eje y cada movimiento está definido por valores numéricos del programa. Esto proporciona cambios más simples, mayor repetibilidad y la capacidad de crear formas de resorte complejas que una máquina mecánica no puede.
Para resortes de compresión rectos con extremos cerrados planos y sin curvaturas especiales, una máquina de 3 ejes es la opción económica. Elija 5 ejes si necesita fabricar resortes con ganchos finales de precisión, espaciado variable de bobinas o secuencias de corte y forma más complejas. Elija de 6 a 7 ejes cuando la combinación de productos sea amplia y desee máxima flexibilidad de posicionamiento de herramientas en cables más pesados.
La máquina puede procesar cualquier cable que pueda enrollarse y cortarse con las herramientas disponibles. Los materiales típicos incluyen acero para resortes templado en aceite, alambre de acero al carbono trefilado, alambre de acero inoxidable, bronce fosforado, cobre berilio y alambre musical. Los principales límites son el rango de diámetro del alambre de la máquina y la dureza del material. Algunos alambres de aleaciones de alta resistencia requieren herramientas y rodillos de alimentación de carburo para lograr una vida útil razonable.
Para un diseño que utiliza el mismo diámetro de alambre y posiciones de herramientas similares, el cambio es sólo cuestión de cargar el programa guardado y colocar dos o tres herramientas; esto lleva de 5 a 15 minutos. Si el diámetro del alambre cambia o se requieren herramientas diferentes, espere de 20 a 40 minutos dependiendo del acceso a la máquina. Esto sigue siendo significativamente más rápido que una máquina mecánica en la que hay que montar y alinear levas nuevas.
Sí, con el conjunto de herramientas correcto y suficientes ejes. Los resortes de compresión necesitan un punto de enrollado, un pasador central o eje y una herramienta de paso. Los resortes de extensión necesitan herramientas adicionales para formar los ganchos de los extremos, por lo que generalmente se recomienda una máquina de 5 ejes. Los resortes de torsión con patas rectas necesitan herramientas para doblar patas. Una sola máquina de 5 ejes o 6/7 ejes puede cubrir las tres familias de resortes si el rango de diámetro del alambre coincide con sus piezas.
Mantenga los rodillos de alimentación limpios y correctamente presionados, confirme que el enderezador de alambre esté configurado para el diámetro real del alambre y use una rejilla de alimentación de alambre correctamente tensada para evitar que el alambre tire de manera desigual. También revise periódicamente la ranura del rodillo de alimentación; una ranura desgastada cambia el diámetro de alimentación efectivo y provoca errores de longitud. Monitorear la primera pieza de cada turno con respecto a la longitud programada detecta la desviación antes de que se convierta en chatarra.

TK12120 MÁQUINA ENROLLADORA DE RESORTE CNC TK-8120 12EJES...
Смотрите подробности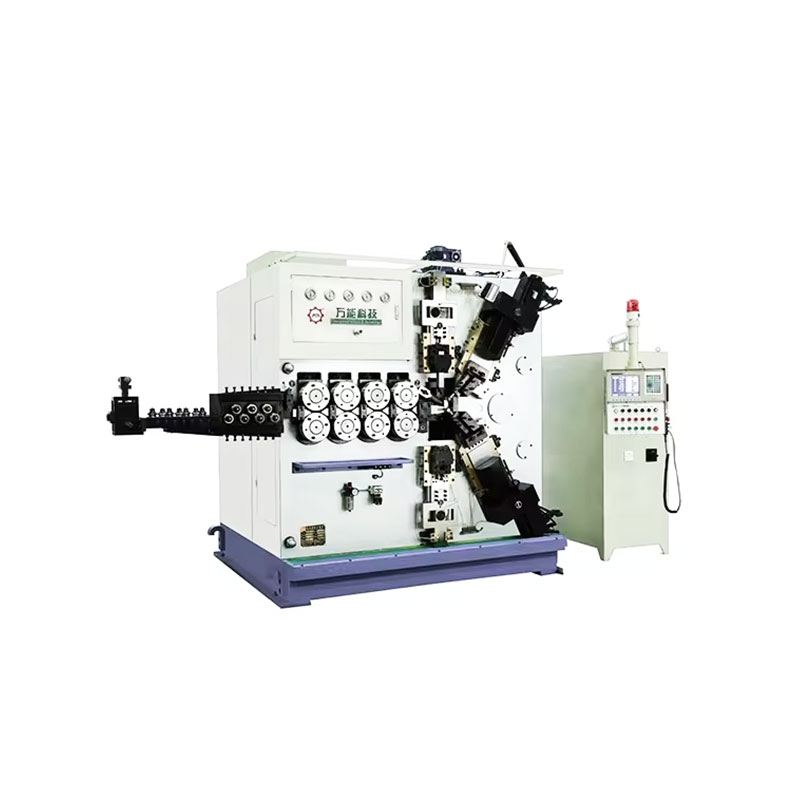
TK-6160 LAMINADORA DE RESORTE CNC TK-6160 ...
Смотрите подробности
TK-6120 LAMINADORA DE RESORTE CNC TK-6120 ...
Смотрите подробностиCódigo QR móvil
 中文简体
 英语
 俄语
 西班牙语


