 Idioma

Contenido
Un resorte helicoidal es un alambre enrollado en una espiral continua que almacena y libera energía mecánica. Cuando lo comprimes, estiras o giras, el resorte se desvía y almacena energía. Cuando cesa la fuerza externa, vuelve a su forma original. Este mecanismo simple pero poderoso es la razón por la que los resortes helicoidales aparecen en todo, desde las suspensiones de los automóviles hasta los pequeños botones de su teléfono inteligente.
La palabra "helicoidal" describe la geometría misma de la bobina. Esa forma de espiral distribuye la tensión a lo largo de toda la longitud del cable, lo que significa que incluso un cable relativamente delgado puede soportar una carga sustancial. Si se toma un resorte de compresión típico con un diámetro de alambre de 2 mm y un diámetro exterior de 25 mm, puede soportar fácilmente cientos de Newtons de fuerza sin deformarse permanentemente. Esta eficiencia es la razón por la que el diseño helicoidal sigue siendo el formato de resorte más utilizado en la ingeniería moderna durante más de 150 años.
Para los fabricantes, la implicación práctica es sencilla: la forma en que se enrolla el cable determina cómo se comporta el resorte. El paso, el número de bobinas, el diámetro del alambre y la configuración del extremo afectan directamente el desempeño del resorte en el campo. Conseguir que esos parámetros sean correctos durante la producción depende de la precisión de la máquina de fabricación de resortes.
En pocas palabras: un resorte helicoidal convierte la energía mecánica en deformación elástica y retroceso, y la calidad de esa conversión se define por la precisión con la que se fabrica.Antes de seleccionar una máquina de fabricación, debe comprender claramente qué tipo de resorte helicoidal producirá. Cada una de las tres categorías principales exige diferentes herramientas, configuración y capacidades de la máquina.
Los resortes de compresión resisten una fuerza de compresión axial. Las espiras están espaciadas con espacios de aire entre ellas para que el resorte pueda acortarse cuando se carga. Representan el segmento más grande del mercado de resortes y se producen en enormes volúmenes mediante bobinadoras CNC. Las aplicaciones comunes incluyen sistemas de suspensión de automóviles, amortiguadores, resortes de válvulas de motores, núcleos de colchones y equipos neumáticos industriales. Un resorte de compresión con una longitud libre de 50 mm y un diámetro de alambre de 2,5 mm podría diseñarse para comprimirse 20 mm antes de alcanzar su altura sólida, lo que significa que proporciona resistencia en todo el rango de deflexión.
Los resortes de extensión funcionan de manera opuesta: resisten una fuerza de tracción. Las espiras normalmente están enrolladas muy juntas sin espacio de aire y el resorte se estira cuando se carga. Los extremos suelen tener ganchos, presillas o inserciones roscadas para su fijación. Los resortes de extensión aparecen en camas elásticas, mecanismos de puertas de garaje, cochecitos de bebé y sistemas tensores para cintas transportadoras. Debido a que el alambre está bajo tensión axial, la falla del gancho final es una preocupación común, que es exactamente la razón por la que las herramientas de conformado de precisión son importantes en el proceso de bobinado.
Un resorte de torsión resiste el par de rotación. Los extremos están colocados de manera que puedan unirse a componentes que giran entre sí. Los resortes de torsión almacenan energía cuando se tuercen y la liberan como fuerza de rotación. Son esenciales en pinzas para la ropa, trampas para ratones, mecanismos de relojes, sistemas de frenado de vehículos e interruptores eléctricos. Los parámetros de diseño para los resortes de torsión incluyen la longitud y el ángulo de la pata, que generalmente requieren una máquina formadora de resortes CNC con control multieje para producir con precisión.
El proceso de fabricación de un resorte helicoidal es muy determinista. Cada operación debe realizarse en secuencia y cualquier desviación en una etapa afecta directamente la calidad del resorte. A continuación se muestra una vista práctica paso a paso de lo que sucede dentro de una instalación de fabricación de resortes.
El alambre en bruto proviene de un carrete y se alimenta a través de un mecanismo enderezador. El sistema de alimentación de alambre debe mantener una tensión uniforme. Si el cable se alimenta con deslizamiento o tracción desigual, el paso resultante será inconsistente, lo que a su vez cambia la velocidad del resorte. Una unidad de alimentación de alambre en buen estado garantiza que el alambre ingrese al área de formación a una velocidad y fuerza constantes.
Este es el corazón del proceso. En una máquina enrolladora de resortes CNC, el alambre se guía alrededor de un mandril o se le da forma directamente mediante herramientas servoaccionadas. El paso se establece mediante el movimiento axial de las herramientas de conformado con respecto a la alimentación de alambre. Para geometrías de resorte complejas, una máquina formadora de múltiples ejes coordina varios servomovimientos simultáneamente. Aquí es donde el número de ejes de la máquina determina su alcance de producción.
 Máquina enrolladora de resortes CNC con opciones de ejes múltiples Esta serie de máquinas procesa diámetros de alambre de 0,3 a 8,0 mm y admite múltiples ejes para diversas formas de resorte. Ideal para producciones que requieren un bobinado preciso y un rendimiento constante del tratamiento térmico. Ver producto →
Después de enrollarse, la mayoría de los resortes deben tratarse térmicamente para aliviar las tensiones internas y lograr las propiedades mecánicas requeridas. Para los resortes de acero al carbono, la austenización a alrededor de 850 °C seguida de un enfriamiento y revenido con aceite de 350 °C a 450 °C es el estándar. El horno de templado mantiene el resorte a temperatura durante un período preciso. Un tratamiento térmico inadecuado produce fragilidad, falla prematura por fatiga o dureza inconsistente en todo el lote.
Los resortes de compresión requieren extremos planos y paralelos. Las máquinas rectificadoras de resorte eliminan el material para crear las superficies de los extremos. Para un resorte de alta precisión, la tolerancia de planitud puede ser tan baja como 0,05 mm fuera de paralelo. El proceso de rectificado también obtiene una longitud libre precisa. Sin una máquina rectificadora adecuada, es posible que el resorte no se asiente correctamente en un conjunto.
Las operaciones finales incluyen granallado para mejorar la vida útil, recubrimiento para resistencia a la corrosión e inspección dimensional para verificar las especificaciones. Cada resorte puede ser inspeccionado para determinar su longitud libre, diámetro exterior, índice de resorte y calidad de la superficie.
El material es la base de cada primavera. La elección correcta del material depende del entorno operativo, las condiciones de carga, el ciclo de vida esperado y las limitaciones de costos. La siguiente tabla compara los materiales más utilizados en la producción de resortes helicoidales.
| Materiales | Resistencia a la tracción | Temperatura máxima de servicio | Resistencia a la corrosión | Aplicaciones primarias |
|---|---|---|---|---|
| Acero al carbono 65Mn | 980-1080 MPa | 120°C | Bajo | Resortes industriales de uso general. |
| Acero al silicio 60Si2Mn | 1275-1375 MPa | 200ºC | Bajo | Resortes de suspensión para automóviles de servicio pesado |
| 304 inoxidable | 515-675MPa | 300°C | Alto | Dispositivos médicos, procesamiento de alimentos, equipos para exteriores. |
| Acero inoxidable 316L. | 485-620 MPa | 350°C | muy alto | Procesamiento químico, marino, farmacéutico. |
| Endurecimiento por precipitación 17-7PH | 1650-1900 MPa | 400°C | Alto | Componentes aeroespaciales, maquinaria de alto rendimiento. |
| Bronce fosforado | 510-650 MPa | 100°C | Medio | Contactos eléctricos, conectores, interruptores. |
Desde el punto de vista de la producción, cuanto más duro sea el material, mayor será el desafío para su máquina bobinadora. Los materiales de alta resistencia como el 17-7PH requieren más fuerza de conformado y componentes de máquina más rígidos. Si planea trabajar con aleaciones exóticas, elija una máquina con suficiente par de servo y herramientas endurecidas.
Cada primavera está definida por seis parámetros básicos. Comprenderlos es crucial ya sea que esté diseñando un resorte o configurando una máquina para producirlo. Cuando una de estas cambia, otras propiedades también cambian.
Diámetro del alambre (d)
El espesor del alambre. Duplicar el diámetro del alambre aumenta la velocidad del resorte en un factor de 16 porque la ecuación de velocidad depende de d^4. Pequeños cambios en el diámetro del alambre provocan grandes cambios en la fuerza.
Diámetro medio de la bobina (D)
El diámetro medio de la bobina. La tasa de resorte es inversamente proporcional a D^3, por lo que un aumento del 10 por ciento en el diámetro de la bobina reduce la rigidez en casi un 27 por ciento.
Tono (p)
La distancia entre bobinas adyacentes. El tono controla directamente el espacio libre y la deflexión máxima. Un paso mayor permite un mayor recorrido antes de que el resorte alcance una altura sólida.
Número de bobinas activas (n)
El número de bobinas que realmente se desvían bajo carga. Menos bobinas activas producen un resorte más rígido; Las bobinas más activas producen un resorte más suave.
Longitud libre (L0)
La longitud del resorte cuando no se aplica carga. La longitud libre se establece durante el bobinado y se ve afectada por el número de bobinas y el paso.
Tasa de primavera (k)
La fuerza requerida por unidad de deflexión. La fórmula para los resortes de compresión es k = Gd^4 / (8D^3n), donde G es el módulo de corte del material.
Para un entorno de producción, la información más crítica es la siguiente: pequeños cambios en el diámetro del alambre causan cambios exponenciales en la tasa de resorte. Un proveedor de alambre que proporciona material con una variación de ±0,02 mm puede hacer que la tasa de resorte fluctúe en aproximadamente un 15 por ciento. Esta es la razón por la que son obligatorias las mediciones de precisión del cable y los controles de aceptación.
La máquina que elija determina no sólo qué resortes puede producir hoy, sino también qué tipo de pedidos puede aceptar en el futuro. Hay tres tipos principales de máquinas a considerar y cada una de ellas sirve para un perfil de producción diferente.
Estos son los caballos de batalla de la producción de resortes de compresión en gran volumen. Operan a velocidades muy altas y normalmente están configurados con 3 a 7 ejes. Si su negocio se centra en resortes de compresión estándar en grandes cantidades, una máquina de bobina dedicada con alimentación automática de alambre ofrece el mejor costo por resorte. Las velocidades de producción en las máquinas modernas pueden superar las 150 bobinas por minuto dependiendo del tamaño del resorte.
Una máquina formadora ofrece más versatilidad porque utiliza ejes controlados independientemente para mover múltiples herramientas de formación. Una máquina formadora de 5 ejes puede cambiar entre resortes de compresión, torsión y extensión sin necesidad de grandes cambios de herramientas. Sobresale en tiradas medias y cuando la combinación de productos es diversa. El rango de movimiento más amplio le permite crear resortes de paso variable, resortes escalonados y resortes con configuraciones de extremos especiales.
 Máquina formadora de resortes CNC versátil para formas complejas Con ejes controlados de forma independiente, esta máquina formadora maneja diversos tipos de resortes sin necesidad de grandes cambios de herramientas. Su flexibilidad se adapta a tiradas medias y paso variable o configuraciones finales especiales. Ver producto →
Las máquinas sin levas utilizan cuchillas servoaccionadas en lugar de levas mecánicas. El tiempo de configuración es sustancialmente más corto porque no hay perfiles de leva físicos que fabricar o ajustar. Para la producción de lotes pequeños y cambios frecuentes, las máquinas sin levas ahorran mucho tiempo. Son especialmente buenos para formas de alambre complejas y geometrías de resorte que serían difíciles de lograr con levas convencionales.
Cuando evalúes máquinas, considera primero el número de ejes. Cada eje es un servomotor controlado independientemente. Una máquina de 3 ejes puede producir resortes de compresión básicos. Una máquina de 5 ejes cubre la mayoría de los tipos de resortes estándar. Una máquina de 10 ejes proporciona la máxima flexibilidad para doblar alambres complejos y geometrías muy complejas. Estas diferencias en capacidad son importantes cuando sus clientes regresan con una variedad más amplia de especificaciones de resortes.
Antes de comprometerse con una máquina, revise el registro de servicio del fabricante del equipo original y la disponibilidad de repuestos. Una máquina bien construida, proveniente de una fábrica con un control de calidad constante, mantendrá su configuración por más tiempo. Si está buscando una nueva máquina de resortes, no hay mejor punto de partida que investigar la guía detallada sobre cómo comprar una buena máquina de resortes antes de llegar a un acuerdo.
Una regla de selección realista
Muelles simples y de gran volumen: máquina enrolladora. Productos mixtos, tiradas medias: máquina formadora de 5 ejes o más. Lotes pequeños, gran variedad: máquina sin levas. Su decisión debe estar determinada por el perfil de pedidos que espera dentro de un año, no solo por el trabajo que tiene hoy.
Las fallas en la calidad de los resortes provocan lotes rechazados, pérdida de tiempo de producción y relaciones dañadas con los clientes. Los problemas de calidad más comunes provienen de tres fuentes: variación de materiales, desalineación de la máquina y tratamiento térmico inconsistente.
Una rutina de control de calidad enfocada los detecta a tiempo. Como mínimo, se debe verificar la longitud libre, el diámetro exterior y la tasa de resorte de cada lote mediante muestreo. Cuando ejecute una aplicación crítica, considere verificar al 100 por ciento la longitud libre y la dimensión de tolerancia.
Si tiene problemas de calidad en su operación de resorte actual, muchos de ellos se deben a la configuración de la máquina y no a la máquina en sí. Comprender los malentendidos comunes en el uso de máquinas de resortes puede ayudarle a identificar y corregir problemas que erosionan silenciosamente el rendimiento y la calidad.
Principio impulsor: la consistencia en el alambre, las herramientas y el tratamiento térmico produce resortes que cumplen con las especificaciones ejecución tras ejecución.
Los resortes helicoidales están por todas partes. Comprender las demandas específicas de cada industria le ayuda a posicionar su capacidad de producción con precisión.
El sector del automóvil es, con diferencia, el mayor consumidor de muelles helicoidales. Un vehículo de un solo pasajero puede contener entre 25 y 40 resortes, incluidos resortes de suspensión, resortes de válvulas, resortes de embrague y resortes de liberación de frenos. Los resortes de suspensión suelen utilizar alambre de acero al silicio como 60Si2Mn porque ofrece alta resistencia y excelente resistencia a la fatiga. Las tolerancias son exigentes: los resortes de válvula pueden requerir una variación de carga de menos del 5 por ciento en un lote.
Los dispositivos médicos exigen la máxima fiabilidad y limpieza. Los resortes utilizados en instrumentos quirúrgicos, bombas de infusión e implantes ortopédicos suelen estar hechos de acero inoxidable 316L. Deben tener cero contaminación superficial y cumplir con tolerancias dimensionales muy pequeñas. Un resorte utilizado en una bomba de insulina portátil puede tener un diámetro de alambre de sólo 0,3 mm, lo que requiere una máquina capaz de manipular con precisión alambre fino.
Los resortes aeroespaciales funcionan en condiciones extremas. Deben mantener un rendimiento constante entre -50 °C y 150 °C y soportar altas vibraciones. Materiales como el acero inoxidable endurecido por precipitación 17-7PH son comunes. Cada resorte utilizado en sistemas críticos para el vuelo generalmente se prueba para detectar carga en varios puntos de su rango de deflexión antes del ensamblaje.
En conectores e interruptores, se utilizan resortes de torsión en miniatura para mantener la presión de contacto. El bronce fosforado es común aquí porque ofrece buena conductividad y resistencia a la corrosión. Estos resortes son muy pequeños, a menudo con diámetros de alambre inferiores a 0,5 mm, y requieren máquinas con excelentes capacidades de manipulación de alambre fino.
 Máquina formadora de precisión de 3 ejes para resortes en miniatura Diseñada para el manejo de alambre fino, esta máquina CNC garantiza la formación precisa de pequeños resortes de torsión utilizados en electrónica. Ofrece alta resolución axial y rendimiento estable para tolerancias estrictas. Ver producto →
Cada industria tiene sus propios requisitos de certificación y materiales. Antes de emprender un nuevo sector, verifique que su máquina pueda trabajar con los materiales requeridos y cumpla con la banda de tolerancia típica de la industria. Si produce resortes para la industria electrónica, es imprescindible una máquina con alta resolución axial y baja deriva térmica.
Las máquinas de resortes son equipos de precisión. La diferencia entre una máquina que funciona de forma fiable durante diez años y una que necesita reparaciones frecuentes se reduce a la disciplina de mantenimiento. A continuación le presentamos un práctico programa de mantenimiento que mantendrá su línea de producción en buen estado.
Un pequeño problema detectado a tiempo cuesta unos minutos para solucionarlo. El mismo problema que no se detecta puede provocar un cierre de varios días y un lote de resortes rechazado. Su proceso de mantenimiento debe ser sistemático y documentado. En muchos casos, mantener un registro simple del desgaste de las herramientas y de los ajustes de la máquina revela patrones que predicen fallas antes de que ocurran.
¿Cómo se calcula la fuerza del resorte para un resorte de compresión helicoidal?
La tasa de resorte k se calcula usando la fórmula k = G*d^4 / (8*D^3*n), donde G es el módulo de corte del material del alambre, d es el diámetro del alambre, D es el diámetro medio de la bobina y n es el número de bobinas activas. El módulo de corte para acero para resortes al carbono es de aproximadamente 79 GPa. Esta fórmula le dice exactamente cómo se relacionan la fuerza y la desviación.
¿Cuál es la diferencia entre una máquina con resorte accionada por leva y una máquina con resorte sin leva?
Una máquina accionada por levas utiliza perfiles de levas cortados físicamente para controlar el movimiento de la herramienta, y cambiar el diseño del resorte significa crear nuevas levas. Una máquina sin levas utiliza servomotores para controlar las herramientas directamente, lo que permite cambios de parámetros en el software en lugar de fabricar nuevas levas. Las máquinas sin leva son mucho más rápidas de configurar y son ideales para lotes pequeños o cambios frecuentes de productos.
¿Puede una máquina de resortes CNC ajustar automáticamente el paso del resorte durante la producción?
Sí. Las máquinas CNC modernas pueden controlar el paso en tiempo real durante el proceso de bobinado. Los servoejes de la máquina cambian mediante programación la velocidad de alimentación relativa para crear resortes de paso variable. Las funciones de autocorrección pueden monitorear las dimensiones del resorte durante el funcionamiento y ajustar los parámetros automáticamente para mantener la tolerancia objetivo.
¿Qué causa la falla del resorte bajo cargas repetidas?
La falla por fatiga es la causa más común. Resulta del inicio de la grieta en un defecto de la superficie o en un punto de concentración de tensiones, luego el crecimiento gradual de la grieta hasta la falla. Los contribuyentes comunes incluyen rayones en la superficie debido al bobinado, granallado insuficiente y tensión demasiado alta durante la operación. El diseño debe limitar la tensión de trabajo a una proporción segura de la resistencia máxima a la tracción del material.
¿Cómo elijo el diámetro del alambre para un resorte helicoidal?
La selección del diámetro del alambre depende de la fuerza del resorte requerida, la tensión permitida y el espacio disponible. Como punto de partida, la tensión cortante bajo carga máxima debe permanecer por debajo del 50-60 por ciento de la resistencia máxima a la tracción del material para aplicaciones estáticas, y menos para cargas cíclicas. Luego se pueden utilizar tablas de tamaños de cables estándar para elegir el calibre disponible más cercano que cumpla con el requisito.
¿Es necesario un horno de templado de resortes para todos los resortes helicoidales?
La mayoría de los resortes enrollados en frío se benefician de un tratamiento térmico a baja temperatura para aliviar las tensiones residuales después de su formación. Los resortes hechos de alambre trefilado o de acero inoxidable se pueden usar sin templar en aplicaciones de baja tensión. Sin embargo, los resortes de alta resistencia, especialmente los utilizados en la industria automotriz o aeroespacial, generalmente requieren un proceso de templado controlado para lograr las propiedades mecánicas requeridas y evitar fallas prematuras.
¿Cuántos ejes necesito en una máquina formadora de resortes CNC?
Para muelles de compresión básicos, 3 ejes son suficientes. Para los tipos de resorte más comunes, incluidos los de extensión y torsión simple, 5 ejes le brindan suficiente libertad. Al producir formas de alambre complejas o resortes con paso variable, 10 ejes o más ofrecen la mayor flexibilidad. El número de ejes se relaciona directamente con la complejidad de los resortes que puede producir sin cambiar las herramientas.
Producir resortes helicoidales de alta calidad es un desafío sistémico. El proveedor de materiales, la máquina, las herramientas, el proceso de tratamiento térmico y los protocolos de inspección deben trabajar juntos. La máquina no es el único factor, pero es el factor que le brinda el mayor control sobre la geometría y la consistencia del resorte.
La máquina adecuada para su negocio depende del volumen de producción, la gama de productos y los materiales que pretende procesar. Las máquinas bobinadoras dedicadas destacan por su gran volumen y su geometría simple. Las máquinas formadoras de ejes múltiples brindan la versatilidad para realizar una gama más amplia de trabajos. Las máquinas sin levas minimizan el tiempo de preparación para una producción de bajo volumen y alta mezcla.
Sea cual sea el camino que tomes, invierte en la rutina de mantenimiento. Un programa de verificación disciplinado, una lubricación consistente y un reemplazo proactivo de herramientas se amortizan con una reducción del tiempo de inactividad y una mejor calidad de los resortes. La industria de los resortes recompensa a los fabricantes que se centran en la coherencia, la precisión y la confiabilidad a largo plazo.
Si está ampliando sus capacidades o actualizando el equipo existente, primero cree una imagen clara de los tipos y volúmenes de resortes objetivo. La máquina que se gana la vida es la que coincide con su realidad de producción real, no la que tiene la lista de características más larga.

TK12120 MÁQUINA ENROLLADORA DE RESORTE CNC TK-8120 12EJES...
Смотрите подробности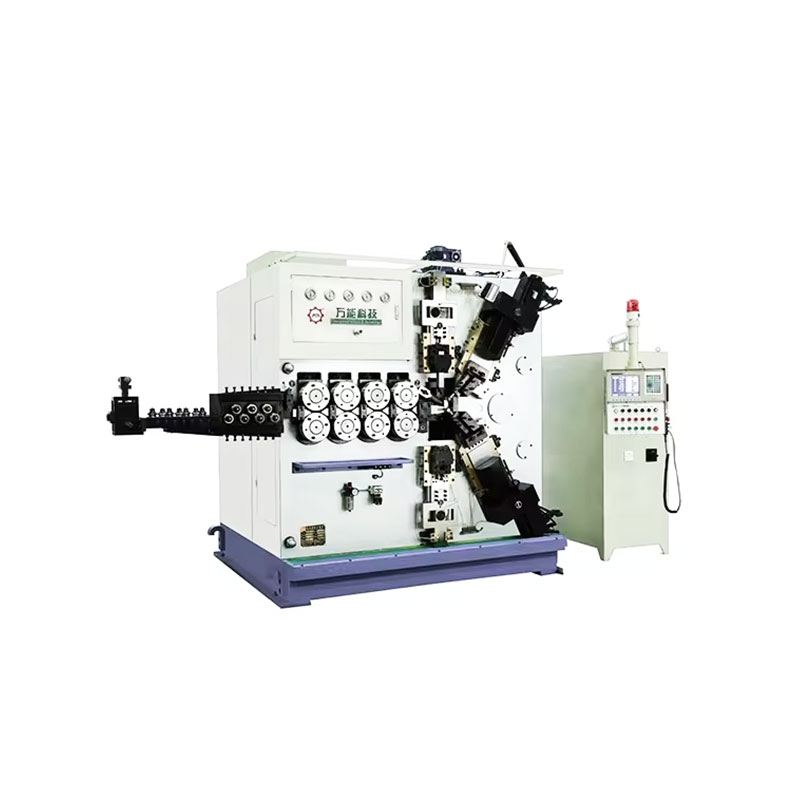
TK-6160 LAMINADORA DE RESORTE CNC TK-6160 ...
Смотрите подробности
TK-6120 LAMINADORA DE RESORTE CNC TK-6120 ...
Смотрите подробностиCódigo QR móvil
 中文简体
 英语
 俄语
 西班牙语


