 Idioma

Contenido
Un resorte de compresión se dobla cuando su eje se inclina hacia los lados en lugar de permanecer alineado con la carga. No hay nada agrietado, el cable no tiene un tamaño insuficiente y la velocidad medida en una muestra corta fue correcta. El resorte simplemente se ha vuelto inestable y, una vez que se arquea, cada número en el dibujo deja de significar lo que significaba.
Aquí está la respuesta corta antes del detalle. El pandeo del resorte es un problema de estabilidad, no un problema de resistencia. Tres variables deciden la mayor parte: la relación de esbeltez (longitud libre dividida por el diámetro medio de la bobina), la forma en que los dos extremos se asientan contra sus asientos y cuánto recorrido debe absorber el resorte. Luego, el control de fabricación decide si un resorte que es estable sobre el papel permanece estable en el contenedor.
Un resorte helicoidal bajo carga axial se comporta en parte como una columna y en parte como un eje flexible. La hélice soporta la carga principalmente en torsión, pero también tiene rigidez a la flexión, y esa rigidez a la flexión disminuye a medida que el resorte se comprime. Una vez que la carga aplicada desarrolla incluso un pequeño componente lateral, a través de un asiento descentrado, un alambre arqueado o un extremo ligeramente cónico, la deflexión lateral crece más rápido que la deflexión axial. Ese es el momento en el que el resorte deja de ser resorte y pasa a ser un puntal inestable.
En producción, el pandeo rara vez aparece como un dramático chasquido lateral. Aparece como un resorte que roza su orificio, desgasta una banda pulida brillante a lo largo de un lado de las bobinas, pierde longitud libre o entrega una carga con una deflexión del 80 por ciento que es considerablemente menor que la tasa calculada predicha.
La práctica del diseño de primavera en todo el mundo trabaja a partir de números bidimensionales. El primero es Lf/D , longitud libre dividida por el diámetro medio de la bobina. El segundo es deflexión dividida por la longitud libre , escrito como fracción de Lf. Las curvas de pandeo estándar se trazan una contra la otra, y cada punto por encima de la curva significa que se espera que el resorte se doble.
Una regla de selección ampliamente utilizada en la literatura sobre diseño de resortes es que un resorte de compresión con Lf/D por debajo de aproximadamente 2,6 no se doblará , independientemente de qué tan lejos esté comprimido. Entre aproximadamente 2,6 y 4, el riesgo depende de las condiciones del recorrido y del final, y por encima de 4, el resorte debe tratarse como un componente guiado desde el inicio del diseño, no como una ocurrencia tardía.
Las condiciones finales son importantes porque cambian la longitud efectiva de la columna equivalente. En la relación clásica de Euler, la carga crítica varía con uno dividido por el cuadrado del factor de longitud efectiva K , por lo que mejorar K de 1,0 a 0,5 no duplica el umbral de pandeo, sino que lo cuadriplica.
| Condición final en el montaje. | Factor de longitud efectiva K | Resistencia relativa al pandeo | Cómo se ve en hardware real |
|---|---|---|---|
| Extremos cerrados y rectificados sobre placas planas paralelas. | 0.5 | más alto | Bolsillos mecanizados, retenedores planos, caras extremas rectificadas |
| Extremos cerrados, paralelos pero no rectificados. | 0.7 | Moderado a alto | Extremos enrollados sobre arandelas planas o asientos estampados. |
| Un extremo libre para inclinarse | 1.0 | Bajo | Asiento esférico, retenedor curvo, bolsillo cónico |
| Sentado en un bolsillo desgastado, cónico o de gran tamaño. | 2.0 | muy bajo | Carcasas reelaboradas, asientos fundidos, accesorios reciclados. |
Una tabla de diseño describe el resorte promedio. Las quejas sobre pandeo siempre provienen del final de la distribución, donde tres o cuatro pequeñas desviaciones se alinean en la misma dirección. En la práctica, las siguientes fuentes de variación causan la mayoría de las quejas que vemos en el taller y en las auditorías de los clientes.
El bobinado servocontrolado aborda esto directamente. El paso programable, la corrección del diámetro exterior de circuito cerrado y la presión de alimentación de alambre constante mantienen la longitud, el paso y el diámetro libres dentro de una banda apretada, que es la forma más económica de alejar una producción completa de la curva de pandeo.
 TK-335 MÁQUINA ENROLLADORA DE MUELLES CNC DE 3 EJES TK-335 MÁQUINA ENROLLADORA DE MUELLES CNC DE 3 EJES Ver producto →
En equipos de esta clase, la alimentación de alambre, el paso y la corrección del diámetro son manejados por el sistema de control en lugar de por levas mecánicas, por lo que un cambio de lote de alambre no significa automáticamente un cambio de geometría del resorte. Para un resorte que es sólo marginalmente estable, esa repetibilidad es a menudo la diferencia entre un primer artículo aprobado y uno fallido.
La aritmética aquí es contundente y vale la pena hacerla antes de cambiar cualquier tamaño de cable. Una inclinación de tres grados en la cara extrema de un resorte con una longitud libre de 100 mm coloca el otro extremo a unos 5,2 mm fuera del eje. , porque tres grados tiene una tangente de aproximadamente 0,052. Tanta excentricidad es suficiente para empujar un resorte límite sobre la curva de pandeo en la primera carrera de compresión.
Una buena práctica de rectificado apunta a una cara de contacto plana a lo largo de al menos tres cuartos del diámetro del alambre, con las dos caras extremas paralelas dentro de una pequeña fracción del diámetro del alambre. La operación de rectificado también debe evitar el sobrecalentamiento de los extremos del alambre: la quemadura de rectificado, visible como un color pajizo o azul, deja una bisagra localmente más blanda en el extremo del resorte, exactamente donde se introduce la carga de la columna.
 Fabricante de máquinas rectificadoras de resortes CNC RECTIFICADORA DE EXTREMOS DE RESORTE CNC WNM2.5 WNM Ver producto →
Las amoladoras finales automáticas con velocidad de avance y presión de rectificado controladas eliminan la variable del operador. Cuando la cara de un extremo se rectifica de manera desigual, ninguna inspección posterior recuperará la cuadratura perdida y el resorte seguirá siendo rechazado por un síntoma que parece un problema de diseño.
Los resortes de compresión enrollados en frío soportan fuertes tensiones residuales de la operación de enrollado. Sin un ciclo de alivio de tensiones, esas tensiones se relajan lentamente bajo carga y el resorte pierde longitud libre y rectitud. Los resortes de acero al carbono enrollados en frío generalmente se alivian de tensión en algún lugar en la región de 200 a 300 C durante 30 a 60 minutos, y la ventana exacta depende del grado del alambre y el nivel de tensión que permite el diseño.
El detalle del horno que importa para el pandeo es la uniformidad, no la temperatura máxima. Si un lado de la carga se asienta en una zona más fría, un lado de la bobina alivia menos tensión que el otro y el resorte sale del horno ya arqueado. Una uniformidad de la zona de trabajo dentro de unos pocos grados Celsius es lo que separa un horno que soporta resortes rectos de uno que genera chatarra silenciosamente.
Los manantiales calientes siguen una ruta diferente, con una secuencia de austenización, enfriamiento y revenido a temperaturas mucho más altas. Aquí, un enfriamiento desigual produce un arco que ningún rectificado de los extremos puede corregir, porque la curvatura recorre todo el cuerpo del resorte en lugar de asentarse en los extremos.
 Horno de templado de resorte WNJ210 (Serie Panint) HORNO TEMPLADO DE RESORTE Serie WNJ Panint Ver producto →
Cualquiera que sea el diseño de horno que se utilice, la prueba práctica es sencilla: ejecutar un lote, dejarlo enfriar en una rejilla recta y medir el arco del eje en una placa de superficie. Si el arco se correlaciona con la posición en el horno en lugar de con la posición en la bobina, el problema es el tratamiento térmico, no la máquina bobinadora.
Cuando un resorte ya se está doblando en el campo, estas son las palancas que realmente cambian el resultado, aproximadamente en orden de cuánto cuesta implementarlas.
El pandeo deja evidencia mucho antes de que se convierta en una queja. Una rutina básica de inspección entrante detectará la mayor parte.
El pandeo rara vez es un problema de una sola pieza. Es un problema del sistema, y las industrias con menor tolerancia al movimiento lateral en un conjunto lo sienten primero.
En aplicaciones de suspensión y asiento de vehículos, un resorte que se curva dentro de su asiento cambia la velocidad de la rueda, desgasta el aislante del asiento y produce ruido que los clientes informan de inmediato. en fabricación de resortes para automóviles , la consistencia del diámetro de la bobina y la cuadratura de los extremos se tratan como requisitos funcionales exactamente por esta razón. Los resortes del tren de válvulas funcionan en orificios estrechos donde cualquier contacto lateral provoca desgaste en el retenedor y la cabeza. Los ensamblajes aeroespaciales y médicos a menudo utilizan resortes largos y delgados en orificios confinados, por lo que los diseñadores construyen una guía desde el primer boceto en lugar de esperar a que falle la prueba. Los resortes de conectores y telecomunicaciones son lo suficientemente cortos como para que el pandeo rara vez sea un problema, pero los mismos controles de paso y calidad de los extremos que evitan el pandeo también protegen la consistencia de la fuerza de contacto.
El punto comercial es simple. Un fallo de pandeo suele encontrarse durante el montaje o después de la entrega, lo que implica volver a trabajar, clasificar y revisar el diseño. Los tres cuestan mucho más que el tendido de alambre en espiral que habría eliminado la condición de la máquina.
Un valor de detección ampliamente utilizado es una relación Lf sobre D de aproximadamente 2,6. Por debajo de eso, el pandeo no se trata como una preocupación práctica. Por encima de aproximadamente 4, se debe guiar el resorte o modificar el diseño. Entre esas dos cifras, la respuesta depende de la cantidad de longitud libre que utilices y de las condiciones finales.
No. El umbral de pandeo generalmente se alcanza entre el 60 y el 80 por ciento de la deflexión crítica calculada, y el resorte puede permanecer arqueado durante la segunda mitad de su carrera. Es por eso que un resorte puede pasar una prueba de carga en un solo punto a la altura de trabajo y aun así fallar en servicio.
Los extremos rectificados reducen la excentricidad y mueven el factor de longitud efectiva hacia 0,5, lo que puede elevar sustancialmente el umbral. No sustituyen a una guía sobre un muelle realmente delgado. El rectificado soluciona la introducción de la carga; no puede cambiar el hecho de que el resorte en sí es demasiado largo en relación con su diámetro.
Casi nunca. El pandeo depende de la geometría y del módulo de elasticidad, y el módulo de cada acero para resortes común está dentro de un pequeño porcentaje de 200 a 210 GPa. Un grado más alto aumenta la tensión que el cable puede soportar, lo cual es una cuestión de fatiga y fraguado, no una cuestión de estabilidad.
Lo hace, y el efecto es mensurable. Un resorte enrollado en frío que no se alivia adecuadamente la tensión se relajará de manera desigual bajo carga, y la relajación tiende a ocurrir en el lado de la bobina que soporta la mayor tensión residual. El resultado es un arco que crece durante los primeros cientos de ciclos.
Es la medida individual más confiable, pero trae sus propios problemas: fricción, residuos de desgaste y una holgura que debe ser lo suficientemente ajustada para funcionar pero lo suficientemente suelta para evitar que se atasque. Cuando una guía es imposible, los resortes anidados o un diseño más corto y rígido con recorrido reducido generalmente dan un mejor resultado general.
El pandeo es una inestabilidad lateral estática impulsada por la carga y la esbeltez. El surgimiento es un fenómeno dinámico impulsado por la frecuencia de excitación, y un resorte corto y achaparrado puede surgir violentamente sin llegar nunca a doblarse. Las correcciones no están relacionadas, por lo que el diagnóstico debe preceder a la acción correctiva.
El pandeo del resorte es predecible y esa es la buena noticia. Calcule la relación de esbeltez, decida la condición final efectiva, trace el punto de operación contra la curva de pandeo de la industria, luego vaya y verifique si el proceso realmente puede mantener la geometría asumida por el cálculo. En la mayoría de los casos, la solución es un resorte más corto, un extremo rectificado, una guía del tamaño adecuado o un proceso de enrollado y tratamiento térmico que mantiene la rectitud lote tras lote.
Primero haga los números, luego inspeccione los asientos y solo luego cambie el resorte. Ese pedido ahorra la mayor cantidad de tiempo y la mayor cantidad de transferencias bancarias.

TK12120 MÁQUINA ENROLLADORA DE RESORTE CNC TK-8120 12EJES...
Смотрите подробности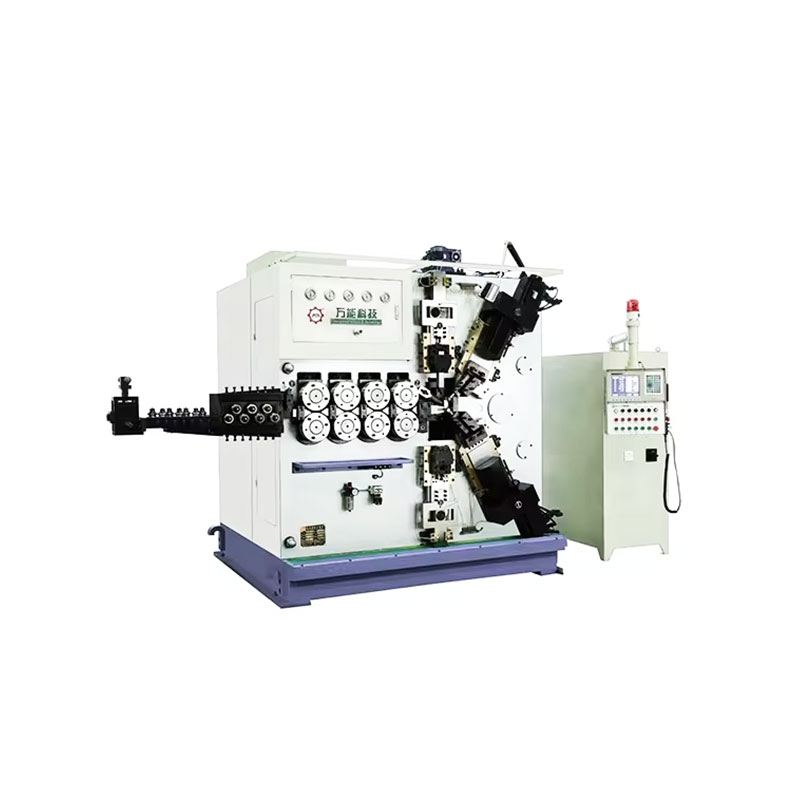
TK-6160 LAMINADORA DE RESORTE CNC TK-6160 ...
Смотрите подробности
TK-6120 LAMINADORA DE RESORTE CNC TK-6120 ...
Смотрите подробностиCódigo QR móvil
 中文简体
 英语
 俄语
 西班牙语


