 Idioma

Contenido
Un equipo de compras envía un dibujo con tres números: hilo musical de 2,0 mm, ocho bobinas de cuerpo y un ángulo de pata libre de 90 grados. El torque en deflexión total debe estar entre 0,40 y 0,44 N-m, y la pieza debe sobrevivir 250.000 ciclos de apertura y cierre dentro de un conjunto de pestillo de asiento. Las primeras muestras pasan todos los controles. Cuatro meses después, los resultados de campo muestran que las piernas se agrietan en aproximadamente 40.000 ciclos, y cada fractura se ubica en el mismo lugar: la curva donde la pierna sale del cuerpo en espiral. La química de los cables era correcta. El diámetro de la bobina era correcto. El fallo se decidió por un radio de curvatura que nadie había medido.
La respuesta directa: un resorte de torsión vive o muere en función de cuatro variables: resistencia a la tracción del alambre y condición de la superficie, el radio de curvatura interior donde cada pata sale del cuerpo, la tensión de flexión en la fibra interna de esa curvatura y el alivio de tensión aplicado después del enrollado. Cambie cualquiera de ellos y la curva de torsión, el ángulo libre y la vida de fatiga se moverán todos juntos.
Esta guía cubre lo que significan esas cuatro variables en el taller, los números que vale la pena escribir en una especificación, cómo las modernas máquinas de resorte CNC mantienen los ángulos de las patas de manera repetible y los patrones de falla que le indican qué parámetro se desvió. Está escrito para las personas que tienen que aprobar una primera inspección de artículo y luego defender esa decisión dos años después.
Un resorte de torsión almacena energía al girarlo, no al comprimirlo. Las bobinas del cuerpo actúan como una bobina de alambre al doblarse en lugar de torcerse, las dos patas transmiten la carga y el ángulo entre esas patas en reposo es el ángulo libre. Cuando un mecanismo hace girar una pata con respecto a la otra, el resorte resiste y el par de resistencia aumenta aproximadamente en proporción al ángulo de deflexión hasta que el material cede.
La tasa (par por grado) aumenta con la cuarta potencia del diámetro del alambre y cae linealmente con el número de bobinas activas y el diámetro medio de la bobina. Esa relación de cuarta potencia es la razón por la cual un cambio del 5 por ciento en el diámetro del alambre puede cambiar el torque en más del 20 por ciento, y por qué los certificados de diámetro del alambre son más importantes para los resortes de torsión que para muchos otros tipos de resortes. El módulo elástico del alambre también ingresa directamente: el acero al carbono funciona a aproximadamente 207 GPa, mientras que el acero inoxidable 302 se ubica cerca de 193 GPa, por lo que un intercambio de material directo sin un nuevo cálculo de la velocidad perderá la ventana de torsión.
La tensión de flexión en la unión pierna-cuerpo se calcula a partir del momento aplicado y la sección del cable, luego se multiplica por un factor de corrección que crece a medida que la curvatura se vuelve más estrecha. En lenguaje sencillo: cuanto más afilada sea la esquina donde la pata sale de la bobina, mayor será la tensión máxima y más pronto comenzará una grieta por fatiga en el interior de esa esquina. Las directrices de diseño suelen exigir un radio de curvatura interior de al menos la mitad del diámetro del alambre, y las piezas críticas por fatiga suelen utilizar un diámetro de alambre completo. Las marcas de herramientas, los rayones de troquel y las quemaduras por pulido en la misma esquina también actúan como iniciadores de grietas, por lo que la condición de la superficie pertenece en la especificación junto al grado del material.
Un resorte helicoidal se puede enrollar en el sentido de las agujas del reloj o en el sentido contrario a las agujas del reloj. Un resorte de torsión debe desviarse en la dirección que aprieta las espiras, porque al apretar se reduce el diámetro interior y se mantiene el resorte asentado sobre su eje o mandril. Cárguelo en el otro sentido y el cuerpo se abre, el diámetro interior crece y el resorte puede salirse de su eje o atascarse contra una carcasa. Este único detalle provoca una sorprendente proporción de rechazos en las líneas de montaje y, por lo general, sólo se detecta cuando el dibujo muestra la flecha de carga y la mano del viento juntas.
La siguiente tabla recopila rangos que los talleres de primavera experimentados tratan como territorio de trabajo en lugar de límites estrictos. Los valores fuera de estos rangos no son automáticamente incorrectos, pero merecen una conversación sobre las herramientas, el costo de inspección y el margen de fatiga antes de publicar el dibujo. Para un tratamiento más completo de las ecuaciones detrás del par y la tensión, esto Guía de materiales y ecuaciones de diseño de resortes de torsión. recorre la secuencia de cálculo paso a paso.
| Parámetro | Rango de trabajo típico | Por qué es importante |
|---|---|---|
| Diámetro del alambre | 0,2 mm a 6 mm | Por encima de 6 mm, el enrollado en frío y el doblado de patas necesitan una mayor fuerza de la máquina y un soporte cuidadoso de la herramienta. |
| Índice de resorte (diámetro medio dividido por el diámetro del alambre) | 4 a 16 | Por debajo de 4, el cable está demasiado tenso en la curvatura; por encima de 16 la bobina es inestable y se enreda fácilmente |
| Radio de curvatura interior en la pierna. | 0,5 a 1,0 veces el diámetro del alambre | Establece el factor de corrección de tensión y por tanto la vida a fatiga de toda la pieza. |
| Bobinas de cuerpo activo | 2 a 20 | Menos bobinas aumentan drásticamente la velocidad y concentran el estrés. |
| Tolerancia de ángulo libre | más o menos 3 a 8 grados | Las bandas más ajustadas necesitan verificaciones de ángulos durante el proceso y alivio controlado de tensiones |
| Torque a la deflexión nominal | más o menos 10 por ciento es común | Impulsado por el diámetro del alambre, el módulo y el número de bobinas juntos |
| Alivio del estrés después del enrollado. | Alrededor de 200 a 300 grados Celsius para alambre de carbono e inoxidable enrollado en frío | Alivia la tensión de formación sin ablandar el alambre por debajo de su carga de diseño. |
Dos de estas filas interactúan más fuertemente que el resto. El índice y el radio de curvatura juntos determinan si la esquina de la pata es una transición suave o un elevador de tensión, y ningún tratamiento térmico puede rescatar una geometría que ya está sobrecargada. Cuando un cliente solicita una tolerancia de ángulo libre más estricta, la respuesta práctica suele ser un mejor control del ángulo en la máquina además de un ciclo de templado estable, no un banco de inspección más largo.
La elección del material determina la resistencia a la tracción, el comportamiento a la fatiga y el nivel de protección contra la corrosión que necesita la pieza acabada. Los grados siguientes cubren la inmensa mayoría de los resortes de torsión producidos en equipos de bobinado en frío.
| Grado de alambre | Rango de diámetro típico | Mejor ajuste |
|---|---|---|
| Cable musical, ASTM A228 | 0,1 mm a 3 mm | Mayor resistencia a la tracción y mejor resistencia a la fatiga en resortes pequeños; necesita revestimiento o recubrimiento si hay humedad presente |
| MB templado con aceite, ASTM A229 | 0,5 mm a 10 mm | Tamaños de cables más grandes donde no se almacenan cables musicales; buena opción de uso general |
| Estirado duro, ASTM A227 | 0,5 mm a 12 mm | Piezas ligeras y de ciclo bajo donde dominan los costes y el estrés se mantiene bajo |
| Cromo-silicio, ASTM A401 | 1 mm a 16 mm | Piezas industriales y automotrices de alto ciclo y alto estrés; responde bien al templado después del formado |
| Inoxidable 302 y 304, ASTM A313 | 0,1 mm a 12 mm | Exposición a la corrosión, contacto médico y alimentario, servicio a temperaturas suaves |
| 17-7PH inoxidable | 0,3 mm a 6 mm | Resistencia a la corrosión y alta resistencia, a menudo en trabajos aeroespaciales y de instrumentos. |
| Bronce fosforado y cobre berilio | 0,1mm a 5mm | Conductividad eléctrica y requisitos no magnéticos; módulo alrededor de la mitad que el del acero |
Tres notas prácticas que ahorran retrabajos. Primero, una sustitución de material que mantiene el mismo diámetro de alambre no mantendrá el mismo torque, porque tanto el módulo elástico como la tensión permitida cambian. En segundo lugar, los grados de acero inoxidable generalmente soportan una tensión de flexión permitida más baja que los cables musicales del mismo diámetro, por lo que una mejora de la corrosión a veces obliga a un aumento del diámetro. En tercer lugar, solicite el certificado de tracción con cada lote de cables; un resorte de torsión a nivel helicoidal que funciona cerca de su límite de tensión mostrará un cambio de torque tan pronto como llegue un lote más blando a la máquina.
En una máquina de resortes CNC, se produce un resorte de torsión en una secuencia corta: el alambre se estira a través de rodillos de alimentación a una longitud controlada, se enrolla alrededor de un mandril que establece el diámetro interior, se separa mediante una herramienta de paso si el cuerpo necesita espacios, y luego se forman, posicionan y cortan las patas. Cada uno de esos pasos deja una huella en el ángulo terminado.
Springback es la parte honesta del proceso. El alambre de acero no permanece donde la herramienta lo empuja y la cantidad que regresa depende del diámetro del alambre, la resistencia a la tracción y cuánto se dobló la pata. La mayoría de los talleres experimentalmente doblan demasiado la pata aproximadamente entre un 3 y un 8 por ciento y luego bloquean la posición corregida de la herramienta en el programa. En una máquina sin leva, esa corrección es un número escrito en el programa; en una máquina accionada por levas, es un ajuste mecánico. La diferencia aparece directamente en el tiempo de cambio cuando una familia de piezas comparte una máquina.
Una máquina de tres ejes maneja una sola pata recta en cada lado, que cubre una gran parte de los resortes de pestillo, clip y bisagra. Las máquinas de cinco ejes añaden un posicionamiento independiente de las piernas para que puedan sentarse a diferentes longitudes o alturas, que es lo que requieren los resortes de doble torsión y las piernas desplazadas. Las máquinas sin levas de diez y doce ejes forman múltiples curvaturas, ganchos e incluso una segunda característica de resorte en un solo ciclo, eliminando operaciones secundarias que de otro modo necesitarían una estación de doblado separada y otro dispositivo.
 CNC-625D MÁQUINA FORMADORA DE RESORTE CNC DE 3 EJES Información adicional Ver producto →
Los equipos de esta clase, como la máquina formadora de resortes CNC de tres ejes CNC625D, se construyen exactamente en torno a este trabajo: formar el cuerpo, doblar ambas piernas en ángulo y cortar a medida en un ciclo ininterrumpido. La ganancia no es sólo la velocidad. Manipular un resorte dos veces significa dos oportunidades de agregar un rasguño en el radio de curvatura, y un rasguño en el radio de curvatura es donde comienzan las grietas por fatiga.
Un ángulo libre no significa nada a menos que el método de medición sea fijo. La convención habitual es medir el ángulo incluido entre las dos patas cuando ambas se sujetan sobre pasadores de un diámetro específico a una distancia específica de la bobina. Cambie el diámetro del pasador y el ángulo informado cambiará varios grados. Cuando un dibujo simplemente indica 90 grados sin definición de pasador, espere desacuerdos entre la hoja de inspección del fabricante del resorte y la inspección entrante del cliente, incluso cuando ambas partes sean idénticas.
El enrollado y la flexión de las patas dejan tensiones residuales atrapadas en el alambre. Si se los deja solos, acortan la vida de fatiga y hacen que el ángulo libre se desvíe durante los primeros miles de ciclos. Un ciclo térmico controlado relaja esas tensiones y la ventana de temperatura es más estrecha de lo que la mayoría de la gente supone. Si lo hace demasiado frío, la tensión residual permanecerá; Si lo calienta demasiado, el cable pierde resistencia a la tracción, por lo que cada resorte de ese lote tiene un torque bajo.
Los proveedores de alambre publican programas recomendados de alivio de tensiones por grado. Los resortes de carbono y de acero inoxidable enrollados en frío generalmente se tratan en la región de 200 a 300 grados Celsius durante un tiempo de remojo definido, mientras que las piezas de cromo-silicio formadas en condiciones más duras pueden templarse a temperaturas más altas para desarrollar su resistencia de trabajo. El cronograma importa menos que la repetibilidad: un horno con circulación de aire uniforme y un ciclo registrado produce el mismo ángulo y torque el lunes y el viernes.
 Horno de templado por resorte WNJ420 (Serie inoxidable) HORNO TEMPLADO DE RESORTE Serie WNJ de acero inoxidable Ver producto →
Los equipos de templado especialmente diseñados, como el horno de templado de resorte de la serie de pintura WNJ, están diseñados en torno a ese requisito de repetibilidad: una temperatura de cámara establecida, una permanencia controlada y un flujo de aire constante a través de la carga. Para resortes helicoidales largos o pesados, un horno de templado móvil permite tratar las piezas donde se manipulan en lugar de moverlas por la planta, lo que reduce tanto el riesgo de distorsión como el tiempo del ciclo.
Un resorte de torsión es fácil de inspeccionar mal. La medición del par en un punto indica la velocidad sólo en combinación con un segundo punto; medir el ángulo libre sin una definición de alfiler no dice casi nada; e inspeccionar el radio de la pierna con un calibrador no dice nada en absoluto a menos que la trayectoria del calibrador siga la curva. El plan a continuación es la lista breve que detecta problemas reales.
Realice un ciclo de la muestra de fatiga exactamente como lo hace la aplicación, incluido si el resorte está cargado en la dirección de enrollado y si regresa a su ángulo libre entre ciclos. Un resorte que se mantiene con una precarga y se hace oscilar en un ángulo pequeño se comporta de manera muy diferente a uno que se suelta completamente en cada golpe, y el segundo caso es donde aparecen la mayoría de las grietas.
Los resortes de torsión aparecen en cualquier lugar donde un mecanismo necesite una fuerza de retorno alrededor de un pivote. En el interior de los automóviles sostienen manijas, pestillos, portavasos y mecanismos de asientos; en Aplicaciones de resortes en automoción y movilidad. la misma familia de piezas también se encarga del retorno del pedal, las asistencias del tensor de la correa y pequeños elementos de suspensión donde el número de ciclos asciende a millones. La ingeniería eléctrica los utiliza para brazos de interruptores y contactos de relés, donde la conductividad y el comportamiento no magnético a veces empujan el diseño hacia las aleaciones de bronce.
Los dispositivos médicos utilizan pequeños resortes de torsión en grapadoras, pinzas y mangos de instrumentos quirúrgicos, donde la prioridad es la fuerza constante en lugar de la fuerza máxima: un cirujano siente un cambio de torsión del 10 por ciento a través del mango. El hardware aeroespacial y militar va en la otra dirección, exigiendo una capacidad de alta tensión en cromo-silicio o 17-7PH con una trazabilidad estricta. La maquinaria agrícola y de construcción utiliza alambres de mayor diámetro en entornos húmedos y polvorientos donde el resorte suele ser la pieza menos costosa del conjunto y la menos protegida. Los equipos de telecomunicaciones utilizan pequeños resortes de torsión en conectores y hardware de fibra óptica, donde unos pocos grados de error de ángulo pueden cambiar la presión de contacto.
El hilo conductor de todos estos es que el resorte rara vez es el elemento de mayor costo, pero con frecuencia es la pieza que determina si se presenta un reclamo de garantía. Ese es el argumento para especificar adecuadamente la geometría y el tratamiento térmico en la etapa de dibujo en lugar de aceptar lo que produzca la primera configuración de herramientas.
Los fallos de campo dejan una firma. Leer esa firma correctamente normalmente ahorra más tiempo que volver a ejecutar un cálculo de diseño completo.
El radio de curvatura es demasiado estrecho para el diámetro del alambre, la pata se dobla por segunda vez durante el montaje o la esquina tiene una marca de herramienta. Amplíe el radio hacia un diámetro de alambre, mueva la operación de formación más temprano en el ciclo de la máquina e inspeccione la herramienta que crea la curvatura.
Alivio de estrés insuficiente o un tiempo de remojo que se redujo para aumentar el rendimiento. Restaure el programa publicado para el grado del alambre y verifique el torque en las piezas tomadas del medio de la carga del horno.
El resorte se carga en contra de la dirección de enrollado, por lo que la deflexión expande el cuerpo en lugar de apretarlo. Invertir la dirección del viento o invertir la dirección de carga, lo que resulte más económico en el montaje.
Se fuerza a las patas a pasar el ángulo libre para encajar, lo que significa que el conjunto lleva el resorte más allá de su deflexión nominal. Abra el ángulo libre para que la posición de instalación quede dentro del rango de trabajo o reduzca la tolerancia de longitud de la pata para que no sea necesario flexionarla para entrar en su ranura.
La cobertura del revestimiento es más delgada exactamente donde la curva estira la superficie. Especifique un espesor de recubrimiento que el proceso realmente pueda lograr en una superficie curva, o cambie a un grado de acero inoxidable y acepte el módulo y el cambio de tensión permitido.
La elección de la máquina depende de la familia de piezas, no del volumen máximo. Un taller que opera una gama limitada de resortes de torsión simples en un gran volumen obtiene la mejor rentabilidad de una bobinadora compacta con herramientas de cambio rápido. Un taller que cotiza pedidos mixtos (cuarenta resortes de torsión diferentes en un mes, cada pedido entre 500 y 20.000 piezas) necesita flexibilidad de conformado y programación rápida más que velocidad bruta del ciclo.
| Tipo de máquina | Capacidad de forma | Más adecuado para |
|---|---|---|
| Bobinadora CNC de tres ejes | Cuerpo redondo, piernas rectas, una sola curva a cada lado. | Resortes de pestillo, clip y bisagra de gran volumen con geometría estable |
| Máquina formadora de cinco ejes | Ángulos de patas independientes, patas desplazadas, cuerpos de doble torsión | Familias mixtas donde la geometría de las patas varía entre pedidos. |
| Máquina sin levas de diez a doce ejes | Múltiples curvas, ganchos, patas tridimensionales complejas. | Lotes pequeños y medianos que necesitan un cambio de programa rápido |
| Máquina dobladora de alambre CNC | Formas de alambre bidimensionales y tridimensionales con patas abiertas o largas. | Piezas de torsión de tramos largos y formas de alambre que no son verdaderas bobinas. |
La arquitectura Camless merece una mención específica por cómo cambia la economía de lotes pequeños. Con una máquina de levas, un nuevo ángulo de pata generalmente significa nuevas herramientas y una configuración mecánica; con una máquina sin leva, normalmente significa cargar un programa. Para una planta que utiliza cientos de variantes de resortes de torsión, esa diferencia determina si un pedido de 2.000 piezas es rentable.
 CNC-1225 MÁQUINA SIN LEVA DE RESORTE CNC DE 12 EJES CNC-1225 MÁQUINA SIN LEVA DE RESORTE CNC DE 12 EJES Ver producto →
Una plataforma sin levas de doce ejes, como la máquina CNC sin levas con resorte CNC1225/1235/1250, está dirigida directamente a esa realidad de lotes mixtos: los ejes servo se asignan a la alimentación, el bobinado, la formación de patas y el corte, y el cambio de un resorte de torsión al siguiente es una cuestión de programa y posición de la herramienta en lugar de una reconstrucción completa. La recompensa práctica es que un taller puede aceptar un pedido de 1.000 piezas sin perder la tarde en la preparación.
Una barra de torsión es un trozo recto de metal retorcido alrededor de su propio eje y almacena energía a través del esfuerzo cortante. Un resorte de torsión es una bobina con dos patas, y las bobinas de su cuerpo trabajan principalmente en flexión mientras las patas transmiten el momento. La confusión es común porque los términos suenan similares, pero los cálculos de diseño, las herramientas y los modos de falla son completamente diferentes.
El torque es aproximadamente lineal con el ángulo de deflexión hasta el punto donde el cable comienza a ceder. La velocidad depende del módulo elástico del alambre, la cuarta potencia del diámetro del alambre, el número de espiras del cuerpo activo y el diámetro medio de la espira. Debido a ese término de la cuarta potencia, una medición precisa del diámetro del alambre es más valiosa que una medición más precisa del ángulo cuando se busca una desviación de torque.
Sólo se recomienda una dirección. La carga en la dirección del bobinado aprieta las bobinas y contrae el diámetro interior, manteniendo el resorte asentado en su eje. La carga en contra de la dirección de bobinado abre las bobinas, aumenta el diámetro interior e invita al resorte a deslizarse, atascarse o atascarse en su alojamiento. Marque la dirección de carga en el dibujo y en el embalaje.
La curvatura es donde el esfuerzo de flexión más alto se encuentra con el radio más pequeño. Las causas comunes son un radio de curvatura menor que la mitad del diámetro del alambre, una marca de herramienta que actúa como iniciador de grietas, un paso de ensamblaje que flexiona la pata más allá de su ángulo diseñado y un ciclo de alivio de tensión que se acortó para aumentar la producción. Verificar estos cuatro elementos en orden resuelve la mayoría de las fallas en las curvas.
Para un resorte enrollado en frío medido sobre pasadores definidos, más o menos 5 grados es un objetivo de producción cómodo y más o menos 3 grados se pueden lograr con controles durante el proceso y un ciclo de templado estable. Exigir un ajuste superior a 3 grados generalmente aumenta el costo más rápido que el rendimiento del ensamblaje, porque el ensamblaje en sí a menudo tiene más variación angular que el resorte.
Los resortes pequeños a menudo pueden funcionar sin soporte si el cuerpo es corto y la deflexión es modesta. Los cuerpos más largos y los diámetros de alambre más grandes tienden a pandearse o distorsionarse lateralmente bajo carga, por lo que es una práctica normal colocar un eje o un manguito dentro de la bobina. Deje un espacio entre el diámetro interior de la bobina y el eje de un pequeño porcentaje del diámetro del alambre para evitar que se atasque cuando la bobina se aprieta.
Los mecanismos de consumo suelen especificarse entre 50.000 y 300.000 ciclos, los componentes interiores de automóviles con frecuencia apuntan a entre 500.000 y 2 millones, y las piezas relacionadas con la seguridad exigen aún más. El número que importa no es el objetivo en sí sino el nivel de estrés al que lo reclamas. Un resorte que gira cerca de la tensión de flexión permitida para su material no alcanzará un millón de ciclos, independientemente de qué tan bien esté hecho.
Sí, con las herramientas y la configuración de ejes adecuadas. Los resortes de compresión necesitan control de paso y extremos cerrados; Los resortes de torsión necesitan formación de patas y control de ángulo. Las máquinas con más servoejes y programación abierta manejan el cambio fácilmente, mientras que las bobinadoras muy simples suelen estar dedicadas a una familia. Si su cartera de pedidos combina tipos de resortes, priorice la flexibilidad de programación y el acceso a la estación de herramientas sobre la velocidad máxima de bobinado.
La mayoría de las disputas sobre resortes de torsión se remontan a un dibujo incompleto y no a un defecto de fabricación. Incluya el grado del alambre con su referencia estándar, el diámetro del alambre con tolerancia, el diámetro interior del cuerpo y el número de bobinas, el ángulo libre con el diámetro del pasador y la distancia entre pasadores utilizados para medirlo, las longitudes de las patas y el radio de curvatura interior de cada pata, el valor del par con su ángulo de deflexión y dirección de rotación, el alivio o acabado de tensión requerido y el ciclo de vida objetivo con la condición de carga que lo define.
Con esos elementos definidos, un fabricante de resortes puede seleccionar el cable correcto, configurar los ejes de la máquina correctamente en el primer intento, aplicar el ciclo térmico correcto e inspeccionar con la misma geometría que el diseñador tenía en mente. Sin ellos, el primer artículo se convierte en un experimento y el segundo artículo se convierte en una discusión sobre la garantía. Los resortes de torsión son piezas simples con variables que interactúan fuertemente, y los pocos minutos dedicados a especificar los detalles en la etapa de dibujo son el seguro más barato disponible en todo el proyecto.

TK12120 MÁQUINA ENROLLADORA DE RESORTE CNC TK-8120 12EJES...
Смотрите подробности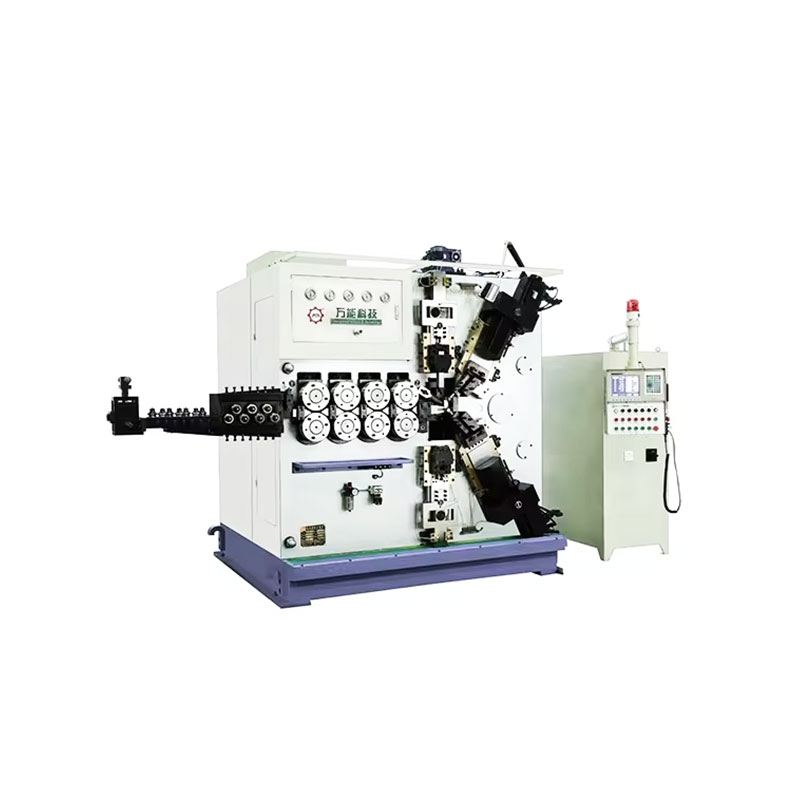
TK-6160 LAMINADORA DE RESORTE CNC TK-6160 ...
Смотрите подробности
TK-6120 LAMINADORA DE RESORTE CNC TK-6120 ...
Смотрите подробностиCódigo QR móvil
 中文简体
 英语
 俄语
 西班牙语


