 Idioma

Contenido
Un diseño de resorte de compresión solo funciona cuando los requisitos de carga, deflexión y fatiga están equilibrados con las capacidades de la maquinaria que lo forma. Comience con la tasa de resorte, luego verifique la tensión y la altura del sólido y finalmente confirme las tolerancias con el equipo de producción. Hacer bien esta secuencia ahorra semanas de prueba y error.
Esta guía analiza los parámetros básicos de diseño, un ejemplo de cálculo paso a paso, las tolerancias de fabricación típicas y las opciones de equipo que determinan si su resorte de compresión se puede construir de manera consistente.
el tasa de resorte (k) es el valor de diseño más importante. Define la carga necesaria para comprimir el resorte en un milímetro. La fórmula para un resorte de compresión helicoidal es k = G d^4 / (8 D^3 na), donde G es el módulo de corte, d es el diámetro del alambre, D es el diámetro medio de la bobina y Na es el número de bobinas activas. El aumento del diámetro del alambre tiene el efecto más fuerte sobre la velocidad porque se eleva a la cuarta potencia; aumentar el diámetro medio o las espiras activas hace que el resorte sea más suave.
Otros parámetros incluyen longitud libre, altura del sólido, paso, bobinas totales, relación de índice y tensión. El índice del resorte C = D/d normalmente debería estar entre 4 y 12. Un índice más bajo ejerce más tensión en el interior de la bobina; un índice más alto hace que el resorte sea propenso a doblarse y sea sensible a las cargas laterales.
| Parámetro | Símbolo | rango típico | Efecto sobre el rendimiento |
|---|---|---|---|
| Diámetro del alambre | d | 0,5–20 mm | Mayor influencia sobre la tasa y el estrés. |
| Diámetro medio de la bobina | D | 3–100 milímetros | La D inferior endurece el resorte. |
| índice de primavera | C | 4–12 | Demasiado bajo causa tensión alta, demasiado alto causa pandeo |
| Bobinas activas | Na | 2–20 | Más bobinas suavizan el resorte. |
| Longitud libre | si | Determinado por el diseño | Establecer por encima de la deflexión de altura sólida |
| Bobinas totales | Nuevo Testamento | Na 2 | Agrega 2 para extremos cerrados y rectificados |
el ends of the spring matter too. Extremos cerrados y rectificados son comunes para los resortes de compresión que necesitan una superficie de asiento plana. Los extremos cerrados sin esmerilar proporcionan una mejor vida útil a la fatiga pero menos planitud. Las bobinas totales suelen ser bobinas activas más 2 para extremos cerrados.
Los resortes de compresión se utilizan en muchos campos y los requisitos de diseño pueden cambiar rápidamente cuando la aplicación es una sistema automotriz o de movilidad . En esos casos, la vida a fatiga y la consistencia dimensional se vuelven aún más críticas.
Suponga que necesita un resorte que funcione 100 N de fuerza con una desviación de 25 mm . Utilice acero para muelles templado en aceite con módulo de corte G = 80.000 N/mm². Elija el diámetro del alambre d = 2,0 mm y el diámetro medio de la bobina D = 20 mm.
el calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Aumente d a 2,2 mm o D a 22 mm para reducir el estrés. Tenga en cuenta que si D aumenta, la velocidad del resorte disminuye, por lo que se debe reducir el Na para mantener k.
Para los resortes dinámicos, una regla industrial conservadora es mantener la tensión media por debajo de 0,45 × la resistencia máxima a la tracción (UTS) y la tensión alterna por debajo de 0,30 × UTS. Siempre verifique el diseño final con la calidad real del material.
 Máquina enrolladora de resortes CNC de 3 ejes TK-320B con control de paso Este bobinador CNC presenta control de eje de paso independiente y operación síncrona de alta velocidad, lo que lo hace ideal para producir resortes de compresión con paso preciso y alimentación de alambre constante, como se destacó en la discusión anterior sobre el diseño de tensión. Ver producto →
Las tolerancias de los resortes de compresión no son una idea de último momento. Ellos deciden si el resorte se puede producir a un costo y consistencia aceptables. La siguiente tabla muestra los niveles de tolerancia típicos que una máquina bobinadora de resortes CNC puede alcanzar en producción normal.
| Parámetro | Tolerancia | Notas |
|---|---|---|
| Diámetro exterior | ±0,1 mm para d ≤ 3 mm | ±0,2 mm para cables más grandes |
| Longitud libre | ±0,3 a ±0,5 mm | Depende del total de bobinas |
| tasa de primavera | ±5% a ±10% | Afecta la carga en la deflexión |
| Bobinas totales | ±0,25 bobinas | Controlado por alimentación CNC |
| Cuadratura | 0,02 mm por 10 mm de longitud | Medido contra asiento plano |
| Paralelismo de extremos terrestres. | 0,05 milímetros | Requiere operación de molienda |
Es posible una tolerancia más estricta que estos valores, pero cada reducción en el rango de tolerancia agrega costos porque requiere más tiempo de inspección y configuración. Diseñe para obtener la tolerancia más amplia que su aplicación pueda aceptar y especifique la tasa de resorte si lo que realmente importa es la carga en una determinada deflexión.
el CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D Máquina formadora de resortes CNC de 4 ejes con detección Equipada con cuatro ejes y detección automática, esta máquina formadora se detiene en los defectos y permite ajustes de parámetros, lo que garantiza una producción repetible de varias formas de resorte, lo que respalda la continuidad del diseño a la fabricación mencionada anteriormente. Ver producto →
Un diseño de resorte de compresión es tan bueno como la máquina que lo forma. Las máquinas formadoras de resortes CNC controlan electrónicamente la alimentación del alambre, el paso de bobinado, el diámetro exterior y la longitud de corte. Por este motivo, un diseño bien adaptado al equipo se puede repetir miles de veces sin desviarse.
el number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read ¿Cómo funciona una máquina de resortes CNC? . Esto le ayudará a ver por qué ciertos diseños de resortes son más fáciles de producir que otros.
Cuando un resorte tiene un índice de resorte alto o un diámetro de alambre muy pequeño, la máquina necesita un control preciso de la tensión del alambre. De lo contrario, el paso puede variar a lo largo de la longitud del resorte, provocando una velocidad inconsistente. Combinar un diseño realista con la máquina formadora CNC adecuada es la ruta más rápida hacia un proceso de producción estable.
 Serie de rectificadoras de extremos de resorte CNC para acabado de precisión Esta serie ofrece rectificado CNC con ruedas servocontroladas e inspección automática, adecuada para rectificar extremos de resortes de alambre de 0,3 a 12 mm, lo que garantiza la planitud y el paralelismo necesarios antes del ensamblaje en aplicaciones exigentes. Ver producto →
el material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Después de enrollarse, el resorte tiene tensiones residuales internas que pueden reducir la vida a fatiga. Se utiliza un horno de templado de resorte para aliviar la tensión del material y estabilizar las dimensiones. Este paso no es opcional para resortes de alto rendimiento. La temperatura del tratamiento térmico es lo suficientemente baja para evitar cambios en la microestructura pero lo suficientemente alta para relajar las tensiones del bobinado.
Para resortes con extremos rectificados, una máquina rectificadora de resortes CNC garantiza que las caras de los extremos sean planas y paralelas. Esto mejora la distribución de la carga sobre el resorte y evita el desgaste prematuro de la superficie de contacto. el grinding operation is especially important when the spring is assembled in a compact cavity.
else mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Esta lista de verificación le ayuda a entregar un diseño completo y fabricable a su fabricante de resortes.
el spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Comience a partir de la tensión y la tasa de resorte requeridas. Un alambre más grueso hace que el resorte sea más rígido y aumenta la tensión para una carga determinada, por lo que el diámetro del alambre debe equilibrarse con el diámetro medio de la espira y el número de espiras activas.
El índice de resorte es la relación entre el diámetro medio de la bobina y el diámetro del alambre. Debe estar en el rango de 4 a 12. Un índice bajo aumenta la tensión interna y dificulta el enrollado; un índice alto hace que el resorte sea inestable y propenso a pandearse.
Sí. La velocidad del resorte es inversamente proporcional al cubo de las espiras activas, por lo que la reducción de las espiras activas endurece el resorte. Pero también es necesario mantener las bobinas totales y la longitud libre dentro de límites prácticos.
El templado alivia las tensiones residuales introducidas por el bobinado. Estabiliza las dimensiones del resorte y mejora la vida a fatiga. Para la mayoría de los resortes de alto rendimiento, este paso no se puede omitir.
Especifique la tolerancia más estricta que la función pueda justificar, no la más estricta que la máquina pueda soportar. Si la carga a una altura determinada es más importante, tolere la fuerza del resorte en lugar de la longitud libre.
El diseño del resorte de compresión es un equilibrio entre cálculos y producción práctica. El resorte que mejor funciona sobre el papel no siempre es el más fácil de hacer. Si mantiene a la vista el material, las tolerancias y las capacidades de la máquina desde el principio, puede evitar fallas comunes y obtener un resorte que funcione consistentemente durante toda su vida útil.

TK12120 MÁQUINA ENROLLADORA DE RESORTE CNC TK-8120 12EJES...
Смотрите подробности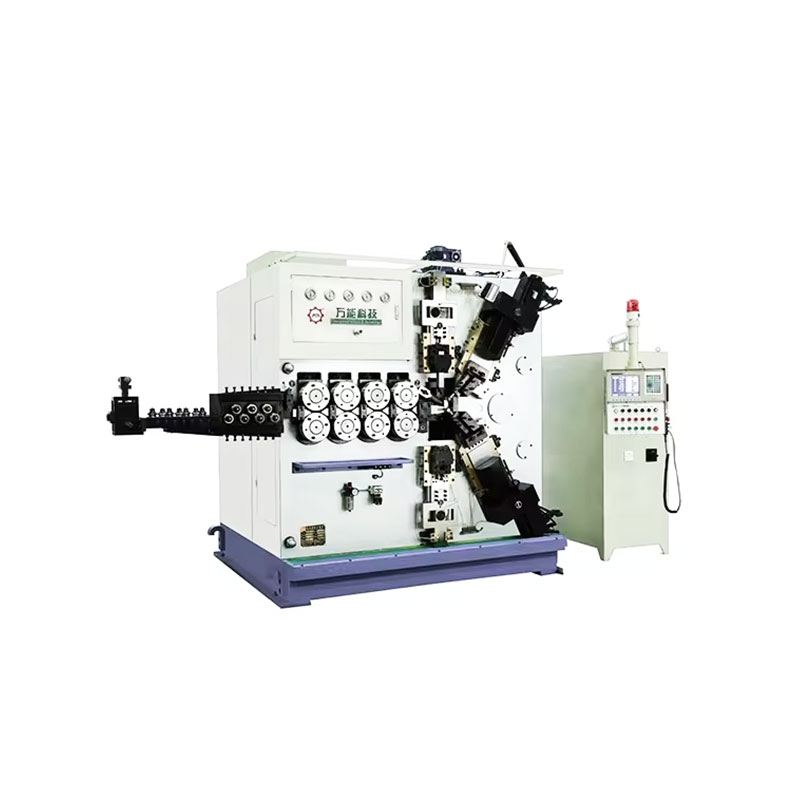
TK-6160 LAMINADORA DE RESORTE CNC TK-6160 ...
Смотрите подробности
TK-6120 LAMINADORA DE RESORTE CNC TK-6120 ...
Смотрите подробностиCódigo QR móvil
 中文简体
 英语
 俄语
 西班牙语


