 Idioma

Contenido
Doblar un alambre es una deformación plástica controlada, y sólo funciona cuando se manejan tres variables al mismo tiempo: soporte, radio de curvatura y recuperación elástica. Sostenga el cable en ambos lados de la curva para que la deformación ocurra exactamente donde la desea. Mantenga el radio interior por encima del mínimo que el material puede tolerar. Luego, dóblelo una cantidad medida para que el cable vuelva al ángulo que realmente necesita. Un alambre de cobre recocido de 1 mm seguirá tus dedos. Una varilla de acero para resortes templada en aceite de 5 mm se agrietará en el exterior de una curva cerrada a menos que el radio, el temple y la dirección de curvatura se planifiquen antes de que cualquier herramienta la toque.
Esta guía cubre la mecánica detrás de una curva, las cifras de radio que importan, un método de doblado manual repetible, cómo se comportan los materiales de alambre comunes y el punto en el que una dobladora manual deja de ser práctica y una máquina dobladora de alambre CNC toma el control. Cada número aquí es un punto de partida para una curva de prueba, no un sustituto de una.
Cuando un alambre se dobla, el exterior de la curva se estira y el interior se comprime. La capa intermedia, llamada eje neutro, mantiene su longitud original. El número que decide si la curvatura sobrevive es la deformación en la superficie exterior, y se calcula rápidamente:
Deformación superficial = d / (2R d) , donde d es el diámetro del alambre y R es el radio de curvatura interior.
Esos tres resultados explican la mayoría de las curvaturas agrietadas en un taller: demasiado estiramiento, en un radio demasiado pequeño, en un material al que casi no le queda ductilidad. Extraiga la tensión de flexión permitida de la hoja de datos del proveedor del cable y compárela con la cifra calculada antes de comprometerse con un lote. Cada curva también endurece el cable en ese punto, por lo que un cable que se dobla limpiamente una vez puede romperse si lo abre y cierra repetidamente en el mismo punto.
El radio de curvatura mínimo normalmente se escribe como un múltiplo del diámetro del alambre, porque un alambre de 1 mm y uno de 6 mm fabricados con la misma aleación no comparten el mismo límite de radio absoluto. La siguiente tabla enumera los valores iniciales típicos utilizados en la formación de alambres y la fabricación de resortes. Los temperamentos más duros aumentan el número; el precalentamiento o el recocido lo derriban.
| Material de alambre | Radio interior mínimo | nota practica |
|---|---|---|
| Cobre recocido, latón | 0,5d a 1d | Muy indulgente, baja recuperación elástica. |
| Acero dulce, recocido | 1d a 2d | Esté atento a la piel de naranja en el caldo espeso |
| Inoxidable 304, 316 recocido | 1d a 2d | El trabajo se endurece rápidamente, dóblelo una vez. |
| Bronce fosforado, temple primaveral | 3d a 4d | Recuperación moderada, bordes limpios |
| Hilo musical, acero para muelles templado al aceite | 4d a 6d | Alta resistencia a la tracción y alta recuperación elástica. |
Si un diseño necesita un radio más estrecho de lo que permite la tabla, tiene tres opciones: cambiar a un temple más suave, precalentar la zona de curvatura para reducir el límite elástico o cambiar el diámetro del alambre y usar dos alambres más delgados donde se planeó un alambre grueso.
Tan pronto como se libera la fuerza de flexión, la parte elástica de la deformación se recupera y la flexión se abre. Esto es un springback y no es un efecto pequeño. En la práctica, la cantidad varía con el temperamento y con la relación entre el radio de curvatura y el diámetro del alambre.
El método confiable es doblar una pieza de prueba hasta el ángulo objetivo, medir lo que realmente obtuvo y calcular un factor de sobreflexión: factor de sobreflexión = ángulo objetivo / ángulo alcanzado. Luego multiplica todos los ángulos del trabajo por ese factor. Si un objetivo de 90 grados salió a 82 grados, el factor es 1,098, por lo que programa 99 grados para que aterricen en 90. Los programas de plegado CNC almacenan esta compensación como un valor de corrección y la aplican por doblez, razón por la cual una máquina que compensa bien mantendrá un ángulo mucho después de que un operador manual haya dejado de volver a verificar cada pieza.
El doblado a mano alzada funciona para prototipos y reparaciones, pero no se repite. La siguiente secuencia mantiene una pieza doblada a mano cerca del dibujo, y la misma lógica se traslada directamente a la programación de la máquina.
Las herramientas manuales útiles para este trabajo incluyen alicates de punta redonda para diámetros pequeños, alicates de acción paralela que mantienen las mandíbulas cuadradas con el alambre, un doblador de chupetón para barridos estilo conducto, un bloque de madera y un mazo para curvas suaves sobre una forma, y una prensa de eje cuando un alambre de 4 mm a 8 mm necesita más palanca de la que su muñeca puede ofrecer.
La elección del material cambia la curvatura mucho más de lo que la mayoría de la gente espera, y es lo primero que hay que arreglar antes de discutir los radios o las herramientas.
La carga de flexión aumenta aproximadamente con el cuadrado del diámetro, por lo que el salto de un cable de 2 mm a 4 mm no supone el doble de esfuerzo, sino más bien cuatro veces. Esa única relación explica por qué las herramientas cambian tan abruptamente a medida que el alambre se vuelve más grueso.
El otro factor limitante es la repetición. Doblar a mano está bien para diez partes; un trabajo que implica miles de formas de alambre idénticas necesita una máquina que reproduzca la secuencia de plegado sin el juicio del operador, porque el operador es la mayor fuente de variación en cualquier proceso manual.
Una máquina dobladora de alambre CNC reemplaza las manos del operador por ejes servoaccionados. El alambre es alimentado por un par de rodillos que miden la longitud, girado por un husillo que fija el plano del siguiente doblez y formado por correderas de herramientas o pasadores de doblado que se mueven a posiciones programadas. Debido a que cada eje está controlado por servo, la máquina puede aplicar una corrección de recuperación elástica diferente a cada curvatura del programa y puede repetir la misma secuencia en todos los turnos. El principio de funcionamiento básico de estas máquinas, incluido cómo cooperan los ejes de avance, rotación y plegado, se explica en este guía de cómo funciona una máquina dobladora .
Dos capacidades son las más importantes cuando se pasa del doblado manual a una máquina. En primer lugar, el control de la longitud: los rodillos de alimentación mantienen la longitud del corte en una fracción de milímetro, por lo que las distancias entre dobleces en una pieza con múltiples dobleces se mantienen constantes. En segundo lugar, control de ángulo: los pasadores de flexión del servo pueden mantener un ángulo de flexión dentro de unas pocas décimas de grado una vez que se marca el valor de recuperación elástica, que es mucho más estricto que un control del transportador en el banco.
 DOBLADORA DE ALAMBRE DE RESORTE CNC DE 4 EJES ZW-480 DOBLADORA DE ALAMBRE DE RESORTE CNC DE 4 EJES ZW-480 Ver producto →
Una máquina de cuatro ejes de este tipo cubre la mayoría de formas de alambre bidimensionales y piezas tridimensionales simples: avance, rotación y dos direcciones de plegado. Para los talleres que producen ganchos, clips, manijas, marcos y rejillas de alambre simples, esa configuración suele ser suficiente.
El recuento del eje derecho lo decide la geometría de la pieza, no el tamaño del presupuesto. Una forma útil de planificarlo es contar cuántos movimientos independientes necesita el cable.
 TK-5120 MÁQUINA ENROLLADORA DE MUELLES CNC DE 5 EJES TK-5120 MÁQUINA ENROLLADORA DE MUELLES CNC DE 5 EJES Ver producto →
Una dobladora de cinco ejes es el paso habitual cuando una forma de alambre tiene curvas que se salen del plano, como un clip de retención con una pata desplazada o un marco con una esquina doblada. Los proveedores de automoción y movilidad suelen especificar esta clase de máquina porque los armazones de los asientos, las varillas de conexión y los extremos de los cables combinan varios planos de curvatura en una sola pieza; Los requisitos para ese sector se resumen en el Aplicaciones de formación de cables para automoción y movilidad. descripción general.
La mayoría de los defectos de curvatura que se remontan a un lote se establecen al inicio de la ejecución, no en la mitad. Revise esta lista antes de que se apruebe la primera parte buena.
 REJILLA DE ALIMENTACIÓN DE ALAMBRE SLB-2800 Información adicional Ver producto →
Los accesorios de suministro de cables son parte del proceso de doblado, no un accesorio. Una rejilla de alimentación eléctrica o de funcionamiento libre con tensión controlada elimina una gran parte de la variación de longitud que aparece como piezas rechazadas tres horas después de iniciado un turno.
Cuando una curva sale mal, el síntoma suele apuntar a una de un pequeño número de causas. La siguiente tabla combina los defectos comunes con la corrección que los resuelve más rápido.
| Defect | causa probable | Primera corrección |
|---|---|---|
| Grieta o división en el exterior de la curva | Radio por debajo del mínimo de material o alambre ya endurecido | Aumentar el radio o pasar a un temperamento más suave |
| El ángulo se desplaza a lo largo de la carrera | Valor de recuperación elástica demasiado bajo, cambio de tensión del cable, desgaste de la herramienta | Vuelva a probar el resorte, estabilice la tensión del carrete |
| La curva se sale del plano | Eje de rotación desalineado, soporte insuficiente cerca de la curva | Recalibrar la rotación, agregar una guía cerca de la herramienta |
| Sección aplanada u ovalada en la curva | Radio del pasador demasiado pequeño, presión de apriete demasiado alta | Haga coincidir el pasador con 2R, reduzca la fuerza de sujeción |
| Longitud terminada corta o larga | Se ignora el margen de curvatura, deslizamiento de alimentación | Agregue margen de curvatura a la longitud plana, verifique el agarre del rodillo |
Una curva que parece correcta no es una curva que mide correctamente. Tres controles captan casi todo.
La frecuencia de muestreo debe seguir el proceso, no el calendario. Se puede comprobar un funcionamiento estable con un valor de recuperación elástico establecido cada quincuagésima parte; una ejecución que se acaba de configurar o que utiliza un nuevo lote de cables merece una revisión del primer artículo y una revisión en cada cambio de herramienta.
Sujete el cable en un tornillo de banco con mandíbulas suaves, o sosténgalo contra un pasador fijo, luego tire del extremo libre alrededor de una forma redonda. El diámetro del molde debe ser aproximadamente el doble del radio interior deseado, porque el alambre saltará hacia atrás y se abrirá ligeramente. Primero marque la línea de plegado desde una referencia para que la pieza se mantenga dimensionalmente consistente.
Depende del material y del estado de ánimo, y normalmente se indica como un múltiplo del diámetro del alambre. El cobre recocido podrá aceptar medio diámetro; El cable musical y el acero para resortes templado con aceite suelen necesitar de cuatro a seis diámetros. Confirme siempre con la hoja de datos del proveedor de cables para el lote específico.
Mídelo en lugar de adivinar. Doble una pieza de prueba, registre el ángulo que logró y divida el ángulo objetivo por esa cifra. La recuperación típica va de uno a tres grados en cobre recocido y hasta quince grados en acero duro para resortes, por lo que el multiplicador es más importante en alambres de alta resistencia.
Sí, dentro de unos límites. Los grados en el rango de 0,5 mm a 2 mm se doblan con buenos alicates y una plantilla si el radio es generoso. Por encima de eso, la fuerza y la recuperación elástica se vuelven difíciles de controlar, y el riesgo de agrietarse en el exterior de la curva aumenta considerablemente.
La superficie exterior ha superado la tensión que puede soportar el material. Tres razones habituales: el radio interior es menor de lo que permite el material, el alambre ya ha sido endurecido mediante una operación anterior o el temple es demasiado duro para la aplicación. El cálculo de la deformación superficial con d / (2R d) muestra rápidamente hasta qué punto ha superado el límite el diseño.
Sólo cuando el radio requerido es más estrecho de lo que el material permite en su temple actual, o cuando el alambre es lo suficientemente grueso como para que la formación de cargas resulte poco práctica. El calentamiento local reduce el límite elástico en la zona de curvatura, pero también cambia las propiedades de esa zona, por lo que las piezas que soportan carga deben evaluarse después en lugar de asumir que están bien.
El doblado produce ángulos y formas discretas en un alambre que se alimenta a través de la máquina. El bobinado produce una hélice continua, donde el cable se enrolla alrededor de un paso y un diámetro que normalmente necesitan un siguiente paso de alivio de tensión. Muchas máquinas manejan ambos, pero las herramientas, la estrategia de control y el enfoque de tolerancia son diferentes.
Corte después del doblez final, deje suficiente longitud recta para que la herramienta de corte agarre sin tirar de la pieza y establezca la corrección de recuperación elástica en el último doblez por separado de las anteriores. La curvatura final suele necesitar la mayor compensación porque la pieza ya no está restringida por el resto de la forma del alambre.
Doblar bien un alambre se reduce a cuatro decisiones tomadas en orden: material y temple, radio interior medido con la fórmula de deformación, un valor de sobreflexión tomado de una pieza de prueba real y un proceso que coincida con la cantidad. Diez piezas pertenecen a un banco con una plantilla. Diez mil piezas con tres planos de plegado pertenecen a una dobladora servoaccionada con alimentación de alambre controlada y correcciones de recuperación elástica almacenadas.
Ejecute primero la curva de prueba. Mida el ángulo, el radio y la longitud final. Esos tres números le indican si el trabajo sigue siendo manual o pasa a una máquina, y le brindan los valores iniciales para cualquier ruta que elija.

TK12120 MÁQUINA ENROLLADORA DE RESORTE CNC TK-8120 12EJES...
Смотрите подробности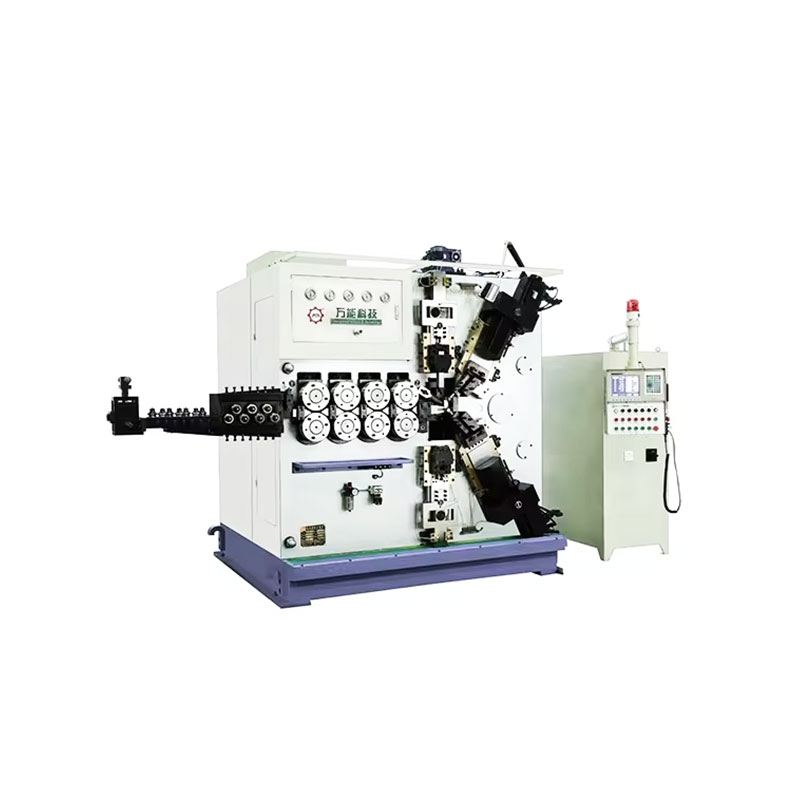
TK-6160 LAMINADORA DE RESORTE CNC TK-6160 ...
Смотрите подробности
TK-6120 LAMINADORA DE RESORTE CNC TK-6120 ...
Смотрите подробностиCódigo QR móvil
 中文简体
 英语
 俄语
 西班牙语


