 Idioma

Contenido
El doblado de chapa con prensa plegadora ofrece dobleces precisos y repetibles cuando se aplican cuatro reglas comprobadas: establezca la apertura de la matriz en V a aproximadamente ocho veces el espesor del material, use el doblado por aire como proceso predeterminado, calcule el tonelaje con una fórmula y compense el retroceso antes de soltar la primera pieza. Los fabricantes que se saltan estas decisiones básicas se enfrentan a bridas agrietadas, desviación de ángulo, alarmas de sobrecarga y piezas en bruto desechadas. Los fabricantes que los aplican mantienen una consistencia angular de /-0,5 grados y un posicionamiento del tope trasero de /-0,02 mm en equipos CNC modernos.
Esta guía cubre los tipos de plegadoras, la secuencia de doblado paso a paso, el margen de doblado y las fórmulas de tonelaje, la selección de matrices y punzones, los límites de materiales, el control de precisión, la planificación de mantenimiento y el punto en el que un taller de chapa debe agregar capacidad de doblado de alambre CNC. La sección final responde a las preguntas más comunes que hacen los compradores y operadores.
Una prensa plegadora sujeta una lámina de metal plana entre un punzón superior y una matriz en V inferior, luego impulsa el punzón hacia abajo con fuerza o posición controlada hasta que la lámina se deforma plásticamente hasta el ángulo objetivo. Un tope trasero mueve la hoja hasta la línea de plegado exacta antes de cada carrera, y el controlador CNC sincroniza el recorrido del ariete, el contacto del troquel y el posicionamiento del calibre. Lo que define una curva exitosa no es alcanzar el ángulo una vez, sino repetir el mismo ángulo en cada parte del lote.
Cuatro decisiones determinan la mayor parte del resultado: tipo de máquina, herramientas, condición del material y proceso de doblado.
Hoy en día, los compradores eligen entre cuatro tecnologías de accionamiento principales. Las plegadoras mecánicas utilizan un volante y, a menudo, carecen de control posicional total; sobreviven en talleres antiguos para realizar trabajos sencillos y repetitivos. Las máquinas hidráulicas CNC son el estándar para la fabricación mediana y pesada porque combinan un alto tonelaje con un buen control de carrera. Las máquinas servoeléctricas accionan el ariete con servomotores y husillos de bolas, eliminando la hidráulica y reduciendo el uso de energía. Los sistemas híbridos CNC añaden medición de ángulo adaptable y coronación automática para piezas exigentes.
| Tipo | Rango de tonelaje habitual | Repetibilidad del ariete | Comportamiento energético | Mejor ajuste |
|---|---|---|---|---|
| Mecanico | 30-400 toneladas estadounidenses | /-0,05 mm | Volante de inercia, funcionamiento continuo | Curvas simples de largo recorrido |
| CNC hidráulico | 40-2000 toneladas | /-0,02 mm | La bomba funciona continuamente | Placa pesada, piezas largas, carrera variable. |
| Servoeléctrico | 20-220 toneladas | /-0,01mm | Motor bajo demanda, alrededor del 50% de ahorro de energía | Calibres finos y medianos, talleres limpios, altas tasas de ciclos |
| CNC híbrido / adaptativo | 60-500 toneladas | /-0,01mm | Propulsión híbrida, consumo moderado. | Piezas complejas, control de ángulo adaptativo, bajo desgaste de herramientas |
Para los talleres que doblan chapas de menos de 3 mm de espesor en lotes medianos, una unidad servoeléctrica ofrece la mejor precisión por euro. Para placas gruesas, líneas de curvatura largas o cajas profundas, una máquina hidráulica CNC sigue siendo la opción práctica porque puede aplicar un alto tonelaje en cualquier punto de la carrera.
Una secuencia disciplinada elimina la mayoría de los problemas de calidad antes de que aparezcan. Los talleres que siguen un procedimiento escrito reducen el desperdicio de la primera pieza y mantienen el tiempo de preparación predecible.
La longitud de la pieza plana es igual a las dos longitudes de brida recta más el margen de curvatura. El margen de curvatura es la longitud del arco medida a lo largo del eje neutro de la hoja. En curvas pronunciadas, el eje neutro se sitúa más cerca de la superficie interior, por lo que el factor K aparece en el cálculo.
BA = (pi / 180) x ángulo de curvatura x (radio interior factor K x espesor del material)
Para un doblez de 90 grados en acero dulce de 2 mm con un radio interior de 2 mm y un factor K de 0,44, el margen es 1,5708 x (2 0,88) = 4,52 mm. Ese pequeño número cambia el tamaño del espacio en blanco plano y puede convertir una pieza que de otro modo sería buena en una brida corta si se ignora.
| Materialeses o condición de flexión. | Factor K típico |
|---|---|
| Cobre blando, aluminio recocido, temples muy suaves. | 0,45-0,50 |
| Acero dulce laminado en frío | 0,40-0,44 |
| Acero inoxidable 304 | 0,40-0,44 |
| Aluminio duro como 6061-T6 | 0,33-0,40 |
| Radio grande donde el radio es más de cinco veces el espesor | Se acerca a 0,50 |
Cada metal regresa después de que se levanta el punzón. El ángulo de recuperación elástica es el espacio entre el ángulo doblado y el ángulo programado. La solución estándar es doblar ligeramente, lo que funciona bien para acero dulce, o cambiar del doblado con aire al doblado por abajo, lo que presiona la lámina completamente dentro del troquel y reduce mecánicamente la recuperación elástica.
| Material | recuperación elástica range | nota practica |
|---|---|---|
| Acero dulce | 1-3 grados | Generalmente se puede corregir doblando demasiado el programa. |
| Acero inoxidable 304 | 5-10 grados | El acero inoxidable endurecido se recupera más; tocar fondo ayuda |
| Aluminio 5052-H32 | 2-4 grados | Baja variación dentro de un lote |
| Aluminio 6061-T6 | 1-3 grados | Los radios agudos pueden agrietarse antes de que importe la recuperación elástica |
| Acero de alta resistencia 780 MPa | 8-15 grados | Utilice la medición de ángulos adaptativa si está disponible |
En las herramientas es donde se gana o se pierde la calidad de la chapa plegadora. Una punta de punzón desgastada crea una línea visible en cada parte. Un troquel demasiado estrecho para el material agrieta la superficie exterior. Se requiere un punzón de cuello de cisne cuando una brida debe salir de la herramienta después de doblarse. La regla más útil para la selección de troqueles es la regla de apertura en V: divida la apertura en V por el espesor del material. La proporción debe estar entre 6 y 12, siendo 8 el valor predeterminado para el acero dulce.
| Parámetro | Doblado de aire | Tocando fondo | acuñar |
|---|---|---|---|
| Contacto de herramienta | Solo tres puntos | Hoja presionada en el troquel. | Apretar completamente debajo de la superficie de la hoja |
| Tonelaje relativo | 1x línea base | Aproximadamente 3-4x flexión de aire | 5-10x flexión de aire |
| Precisión del ángulo | /-0,5 grados normalmente | /-0,25 grados con material uniforme | Muy alto, limitado por la rigidez de la máquina. |
| Sensibilidad a la variación del espesor. | Bajo a medio | Alto | Medio |
| Uso típico | Fabricación general, opción predeterminada. | Piezas que necesitan una esquina interior afilada | Microcurvas, material fino, ángulos precisos |
La fórmula estándar de la industria para doblar acero dulce con aire relaciona la fuerza con el espesor del material y la apertura del troquel. La siguiente fórmula proporciona kilonewtons por metro de longitud de curvatura para acero con una resistencia a la tracción cercana a 450 MPa.
P (kN por metro) = 650 x (espesor en mm) x (espesor en mm) / (abertura en V en mm)
Para convertir a toneladas métricas de fuerza, divida el resultado por 9,81. Para acero dulce de 3 mm sobre una matriz de 24 mm, el cálculo es 650 x 9/24 = 243,75 kN por metro, o aproximadamente 24,8 toneladas por metro. Una pieza con una brida de 1,2 m necesita 292,5 kN, aproximadamente 29,8 toneladas, antes de cualquier factor de seguridad. Comprar una máquina de 30 toneladas no deja margen de maniobra; un modelo de 40 toneladas es la opción realista.
| Espesor (mm) | Apertura en V recomendada (mm) | Fuerza (kN/m) | Fuerza (toneladas/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Para acero inoxidable, multiplique el resultado por 1,4 a 1,6. Para aluminio 5xxx, multiplique por 0,7 a 0,8. Para acero de alta resistencia de 780 MPa, multiplique por 1,7 a 2,2. Estos factores reflejan la diferencia en la resistencia a la tracción en comparación con el acero dulce.
Cada material tiene un piso debajo del cual se agrietará en la línea de curvatura. La tabla proporciona los mínimos de flexión con aire para grados comunes. Estos son puntos de partida: una punta de punzón más afilada, una abertura en V más pequeña o una curvatura paralela a la fibra aumentan el radio mínimo práctico.
| Material | Radio interior mínimo (flexión por aire) | Factor de tonelaje frente a acero dulce | Precaución clave |
|---|---|---|---|
| Acero dulce laminado en frío | 0,5-1,0 x T | 1.0 | Doble a lo largo de la fibra para obtener pestañas visibles. |
| Acero inoxidable 304 | 1,5-2,0 x T | 1.4-1.5 | Las láminas endurecidas necesitan un radio mayor |
| Aluminio 5052-H32 | 0,5-1,0 x T | 0.7 | Buena conformabilidad en temple H32. |
| Aluminio 6061-T6 | 2,0-3,0 x T | 0.7 | Los radios agudos provocan grietas; considere el temperamento O para la forma dura |
| Alto-strength steel 780 | 2,0-3,0 x T | 1.7-2.2 | Alto springback and edge micro-cracks possible |
La tolerancia del espesor del material también crea variación de ángulo. En el doblado por aire, una lámina que tiene 0,1 mm más de espesor que el nominal puede cambiar el ángulo en un grado o más porque la profundidad del punzón que funcionaba para el espesor nominal ahora forma un ángulo diferente. Esta es la razón por la que el control adaptativo con retroalimentación de ángulo se está volviendo común en el trabajo de chapa con prensa plegadora de precisión.
Una prensa plegadora es tan precisa como su sistema de posicionamiento. El tope trasero controla la distancia desde la línea de plegado hasta el borde de referencia y su repetibilidad afecta directamente la longitud de la brida. Las máquinas básicas tienen un calibre de dos ejes; Las máquinas de producción agregan un eje R para la altura del calibre y topes del eje Z para diferentes anchos de piezas. Un tope trasero de 4 ejes es el mínimo práctico para lograr flexibilidad en el taller.
Para trabajos de alta precisión, mantenga las herramientas paralelas al ariete. Incluso un desajuste de 0,1 mm entre el punzón y la matriz en una longitud de 2 m producirá un ángulo inclinado. Utilice matrices rectificadas con precisión y verifique el paralelismo al instalar herramientas nuevas.
Las plegadoras apoyan a casi todas las industrias de productos metálicos porque producen formas simples, fuertes y rentables a partir de láminas planas. La lista de fabricación es larga y cada sector añade sus propias tolerancias y requisitos de superficie.
Para aplicaciones de movilidad y automoción , la tendencia hacia los vehículos eléctricos ha aumentado la demanda de curvaturas de acero precisas y de alta resistencia porque las carcasas de las baterías y los soportes estructurales reemplazan las piezas que antes se soldaban.
La mayoría de las fallas de las plegadoras no son repentinas; aparecen primero como desviación del ángulo, rayones o ruidos inusuales. Un simple registro de fallas ayuda a identificar la fuente rápidamente.
| Fallo | causa probable | Solución práctica |
|---|---|---|
| Ángulo inconsistente en un lote | El espesor del material cambia, la recuperación elástica no se compensa | Utilice curvatura por aire con control de profundidad; medir la primera parte de cada nuevo lote |
| Grietas en la línea de curvatura exterior. | Radio demasiado pequeño, veta paralela al pliegue | Aumentar el radio del punzón; gire el espacio en blanco 90 grados; prueba de temperamento más suave |
| Parte torcida o deformada | El punzón y la matriz no están paralelos, los extremos del tope posterior están desalineados | Verifique el paralelismo del ariete y la matriz; Verifique que ambos dedos del medidor toquen la hoja. |
| Arañazos en la parte inferior | Rebabas en el borde del troquel, herramientas sucias, partículas duras | Apedrear y limpiar el troquel; desbarbar espacios en blanco; aplicar película protectora |
| Alarma de sobrecarga en el controlador | Apertura en V demasiado estrecha o tonelaje subestimado | Recalcular con la fórmula 650; pasar a un troquel más ancho |
Los talleres de fabricación que doblan chapa metálica a menudo reciben solicitudes de piezas formadas con alambre: clips, ganchos, pasadores y soportes de alambre que pertenecen al mismo conjunto de producto. Las plegadoras no pueden doblar perfiles de alambre de manera eficiente, pero las máquinas dobladoras de alambre CNC procesan alambre redondo, alambre plano y tiras con la misma precisión programada. Una dobladora de alambre CNC endereza, alimenta, dobla y corta el alambre en una secuencia, lo que hace que los lotes de alambre pequeños y medianos sean rentables.
La lógica de control de una dobladora de alambre tiene mucho en común con la de una prensa plegadora: usted programa los ángulos de plegado, las longitudes de alimentación y la compensación de recuperación elástica. Las máquinas multieje como la ZW-480 añaden un eje de torsión y un brazo doblador que permiten formas tridimensionales complejas. Para una explicación más profunda de la cinemática de flexión, lea nuestra guía completa sobre cómo funcionan las máquinas dobladoras .
 Dobladora de alambre para resortes CNC de 4 ejes ZW-480 para formas complejas en 3D Esta dobladora de alambre de cuatro ejes admite movimientos de giro y flexión del brazo para formas tridimensionales intrincadas. Ofrece operación desatendida y es económico para producción de lotes pequeños y medianos. Ver producto →
 Dobladora de alambre para resortes CNC de 8 ejes ZW-880 para trabajos de alta precisión Con varillaje de ocho ejes y alimentación de alambre giratorio, este modelo proporciona alta estabilidad y precisión. Puede manejar tareas de conformado complejas y es ideal para talleres que buscan producir ensamblajes completos. Ver producto →
 Serie de máquinas dobladoras de alambre CNC WNJ (diámetro de alambre de 1 a 12 mm) La línea de este fabricante cubre diámetros de alambre de 1 a 12 mm con varillaje multieje. Incluye soporte global y servicios de repuestos, lo que lo convierte en una opción confiable para la integración de la producción. Ver producto →
Agregar una línea de doblado de alambre junto a una plegadora permite que un taller cotice ensamblajes completos en lugar de piezas individuales. El costo de instalación es bajo y las máquinas funcionan lo suficientemente desatendidas como para resultar económicas para lotes de unos pocos cientos de piezas.
El doblado por aire forma la lámina con contacto en solo tres puntos: los dos bordes del troquel y la punta del punzón. El ángulo depende de la profundidad del punzón, por lo que una herramienta puede formar muchos ángulos. El tope presiona la hoja completamente dentro del troquel en V, lo que reduce la recuperación elástica y afila la esquina interior pero aumenta el tonelaje de tres a cuatro veces. El acuñado comprime el material tanto que la forma del punzón se presiona contra la hoja; necesita el mayor tonelaje y ofrece la mejor repetibilidad para material delgado. Para la mayoría de los trabajos de chapa plegadora, el doblado con aire es el valor predeterminado correcto.
Comience con la regla de ocho: para acero dulce, use una abertura en V igual a ocho veces el espesor del material. Continúe de diez a doce veces para el acero inoxidable y de seis a ocho veces para el aluminio blando. Una matriz más ancha reduce el tonelaje y produce un radio interior mayor; una matriz más estrecha aumenta el tonelaje y agudiza el radio. La abertura en V nunca debe ser inferior a cinco veces el espesor de los materiales estándar.
El método más sencillo es programar un ángulo de sobreflexión igual al retorno elástico medido. Utilice una pieza de prueba de la bobina exacta que utilizará en producción. Para materiales con alta recuperación elástica, como acero inoxidable o acero de 780 MPa, cambie a fondo o use una plegadora con medición de ángulo adaptativa, que corrige la profundidad del punzón automáticamente después de la primera curva de prueba.
Utilice la fórmula P = 650 x 9 / 24 = 243,75 kN por metro, que es aproximadamente 24,8 toneladas por metro. Agregue un factor de seguridad y evite funcionar por encima del 80 % de la capacidad nominal, por lo que una plegadora de 40 toneladas es la opción mínima sensata para curvaturas de un metro en acero dulce de 3 mm. Aumente el tamaño de la máquina si también dobla acero inoxidable o de alta resistencia.
Las grietas se forman cuando la superficie exterior alcanza su límite de elongación. Las causas comunes son un radio del punzón inferior a 1,5 veces el espesor del material, una curvatura paralela al grano rodante, una lámina endurecida en un paso de formación anterior o una matriz en V demasiado estrecha. Utilice un radio mayor, doble a lo largo de la fibra y confirme con una prueba de doblado en restos antes de la producción.
Las máquinas servoeléctricas se adaptan a láminas de metal de hasta aproximadamente 3 mm, con un funcionamiento más limpio, menor costo de energía y mejor repetibilidad de posicionamiento. Las máquinas hidráulicas CNC siguen siendo superiores para placas gruesas, piezas profundas y líneas de curvatura largas porque generan un alto tonelaje en toda la carrera. Elija servoeléctrico para trabajos de precisión con espesores livianos y CNC hidráulico para fabricación general con una amplia gama de materiales.
El doblado de chapa plegadora es un proceso maduro y la tecnología no ha cambiado en sus fundamentos. Lo que distingue a los talleres rentables es la disciplina: selección correcta de matrices, cálculo honesto del tonelaje, compensación de recuperación probada y mantenimiento regular de las herramientas. Aplique estas prácticas de manera consistente y la plegadora se convertirá en una de las máquinas más predecibles del piso.

TK12120 MÁQUINA ENROLLADORA DE RESORTE CNC TK-8120 12EJES...
Смотрите подробности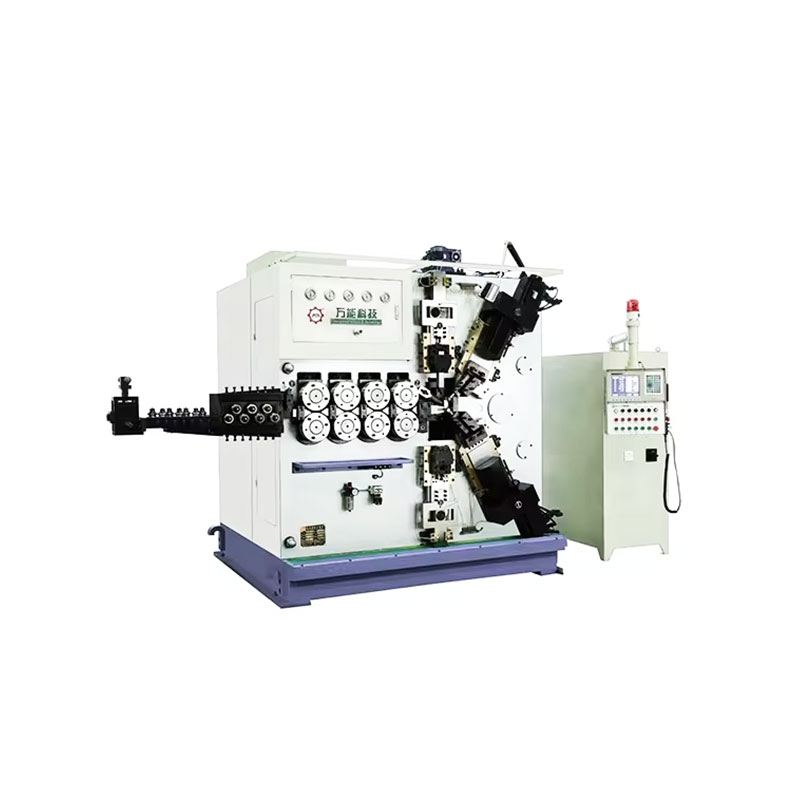
TK-6160 LAMINADORA DE RESORTE CNC TK-6160 ...
Смотрите подробности
TK-6120 LAMINADORA DE RESORTE CNC TK-6120 ...
Смотрите подробностиCódigo QR móvil
 中文简体
 英语
 俄语
 西班牙语


